
ดูวิดีโอสาธิตก่อนอ่าน
เปิดใน YouTube โดยตรง: การทำป้ายชื่อแบบง่าย ๆ — PanmaneeCNC
สารบัญซีรีส์ ArtCAM 2011 (5 ตอน)
คู่มือนี้แบ่งเป็น 5 ตอน อ่านตามลำดับได้เลย แต่ละตอนมีภาพหน้าจอจริงจากโปรแกรมและตารางค่าที่ต้องตั้งกำกับ
- ตอนที่ 1: พื้นฐานโปรแกรมและสร้างหน้างาน
- ตอนที่ 2: ปาดผิวไม้ก่อนกัดงาน (Area Clearance)
- ตอนที่ 3: ทำป้ายสี่เหลี่ยม ตั้งแต่ร่างกรอบถึงกัดตัดขอบ
- ← ตอนก่อนหน้า: ตอนที่ 4: ทำป้ายวงกลม (หัวมน) ด้วย Trim และ Join Vectors
- ตอนที่ 5: รวมค่ามาตรฐาน ลำดับ Toolpath และกับดักที่เจอบ่อย (ตอนนี้)
ภาพรวมการทำงานด้วย ArtCAM 2011 ร่วมกับ Candle — ดูประกอบกับตารางค่ามาตรฐานในตอนนี้
เปิดใน YouTube โดยตรง: การทำป้ายชื่อแบบง่าย ๆ — PanmaneeCNC
ตอนที่ 5 นี้เหมาะกับใคร
ตอนนี้ไม่ใช่ขั้นตอนใหม่ แต่เป็น หน้าอ้างอิง ที่ควรมาเปิดซ้ำทุกครั้งที่ตั้งค่าในตอนที่ 1–4 — รวมค่าดอกกัด ความลึก วัสดุ และปัญหาที่เจอบ่อยที่สุดไว้ในตารางเดียว พิมพ์เก็บไว้ข้างเครื่องได้เลย
ตารางที่ 1: เลือกดอกกัดตามภาษาและงาน
| งาน | ชนิดดอก | ขนาด/มุม | ใช้กับ |
|---|---|---|---|
| กัดจารึกข้อความภาษาไทย | ดอกปลายแหลม (Engraving) | 15°, 20° หรือ 30° | สระ วรรณยุกต์ และเส้นไทยที่ซับซ้อน |
| กัดจารึกข้อความภาษาอังกฤษ | ดอกปลายแหลม | 60° | ตัวอักษรละตินที่เส้นกว้างกว่า |
| ตัดขอบป้าย / ตัดชิ้นงาน | ดอกปลายแหลม 15° (ตามตัวอย่าง) | 15° | ตัดเส้นขอบนอก–ขอบใน |
| ปาดผิวไม้ (Face) | ดอกปลายตรง (Flat) | 6.0 มม. | กัดไล่พื้นที่ทั้งแผ่นให้เรียบ |
ค่าที่อยู่ใน Tool Database ของแต่ละดอก (เปิดดูได้จากหน้าต่าง Tool Database):
| ดอก | Diameter | Stepover | Stepdown | Spindle | Feed |
|---|---|---|---|---|---|
| ปลายตรง 6.0 มม. | 6.000 mm | 4.200 mm | 2.500 mm | 100 r.p.m. | 500 mm/min |
| ปลายแหลม 15° (0.1) | 3.000 mm (Flat Radius 0.05, Half Angle 15°) | 0.090 mm | 0.500 mm | 100 r.p.m. | 300 mm/min |
⚠️ ค่า Spindle/Feed ในฐานข้อมูลเป็นค่าตั้งต้นสำหรับวัสดุอ่อน — ถ้าเป็นอะคริลิกหรือโลหะ ต้องลด Feed และทดลองกัดชิ้นทดสอบก่อนทุกครั้ง
ตารางที่ 2: ความลึกและความหนาวัสดุ
| รายการ | ค่าที่ใช้ | ที่มาในคู่มือ |
|---|---|---|
| Finish Depth กัดข้อความ | 0.1 – 0.4 มม. | ค่าแนะนำของการกัดจารึก (ตัวอย่างใช้ 0.2) |
| Finish Depth ปาดผิวไม้ | 0.5 มม. | ค่าที่ตั้งในขั้น Area Clearance |
| Finish Depth ตัดขอบ | ความหนาวัสดุ + 0.2 มม. | ตัวอย่าง 1.8 มม. กับวัสดุ 1.6 |
| ความหนา Nameplate (กัดข้อความ) | 2.0 มม. (เฉลี่ย) | Material Thickness |
| ความหนา Nameplate (ตัดขอบ) | ประมาณ 1.6 มม. | ใช้บวก 0.2 เป็น Finish Depth |
| ความหนาวัสดุปาดผิว | 5.0 – 10.0 มม. | Material Thickness |
| Material Z Zero | บนสุดเสมอ (Top Offset 0.0) | ให้ศูนย์ Z อยู่ที่ผิวบน |
ตารางที่ 3: ลำดับ toolpath และกติกาการ Save
| กติกา | รายละเอียด | ถ้าผิดจะเกิดอะไร |
|---|---|---|
| ลำดับการกัด | ข้อความ > วงใน > กรอบนอก | ตัดชิ้นงานหลุดก่อนกัดข้อความ → งานเพี้ยนหรือชิ้นงานกระเด็น |
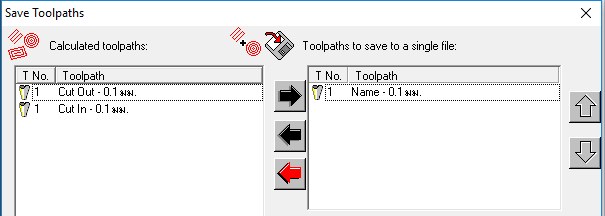
| ฝั่งขวาของหน้าต่าง Save | รายการฝั่งขวาคือ “สิ่งที่จะถูกบันทึก” เรียงบนลงล่าง = ลำดับกัด | ลืมย้าย → ไฟล์ว่าง |
| รวมไฟล์ได้เมื่อไหร่ | เฉพาะ toolpath ที่ใช้ดอกขนาดเดียวกัน | กัดด้วยดอกผิด → ลึกผิด/หักดอก |
| Post processor | GRBL (*.nc) | เครื่อง Candle เปิดไฟล์ไม่ได้ |
| ชื่อไฟล์ / ชื่อ toolpath | ภาษาอังกฤษ หรือเลขอารบิกเท่านั้น | บางโปรแกรมเปิดไฟล์ไม่ได้ / อ่านไม่ออก |
ตารางที่ 4: รวมกับดักจากทุกตอน
| อาการที่เจอ | สาเหตุจริง | วิธีแก้ |
|---|---|---|
| ขนาดงานผิดทั้งแผ่น / สลับด้าน | ใส่ Width–Height สลับ หรือ Units เป็น inches | New Model ใหม่, X=แนวนอน, Y=แนวตั้ง, Units=mm |
| หาปุ่มเครื่องมือไม่เจอ | อยู่ผิดแท็บ (Project / Toolpaths / Assistant) | วาดเส้น = Assistant, สร้างเส้นทางกัด = Toolpaths |
| สี่เหลี่ยม/รูปทรงหายหลังสร้าง | ปิดแถบปรับแต่งก่อนคลิกยืนยันรูป | Preview > คลิกซ้ายที่รูปหนึ่งครั้ง > ค่อยปิดแถบ |
| เครื่องกัดจากกลางแผ่น | Origin ไม่ได้ตั้งช่องซ้ายล่าง หรือ X/Y ไม่ใช่ 0 | Transform Vector(s) > ช่องซ้ายล่าง > X=0 Y=0 > Apply |
| ผิวปาดไม่เรียบ / ทะลุไม้ | Finish Depth ไม่พอ หรือ Material Thickness ไม่ตรงของจริง | วัดความหนาจริงใหม่, เพิ่ม Finish Depth ทีละ 0.2 |
| ตัวอักษรตื้น–ลึกไม่สม่ำเสมอ | ผิวงานไม่เรียบ หรือ Z Zero ไม่ตรงจุด | ปาดผิวก่อน แล้วตั้ง Zero Z ที่ผิวที่ปาดแล้ว |
| กัดข้อความแล้วทะลุแผ่น | Z Zero ตั้งไว้ด้านล่าง หรือ Finish Depth สูงเกิน | Z Zero = บนสุด, Finish Depth ≤ 0.4 |
| สระ–วรรณยุกต์ไทยติดกัน | ระยะห่างน้อยกว่าความกว้างปลายดอก / ฟอนต์ไม่ใช่เส้นเดียว | ใช้ฟอนต์เส้นเดียว, ลดขนาด, ขยับด้วยปุ่มลูกศร |
| ป้ายวงกลมหัวมนล้น/แหว่ง | Diameter ไม่เท่าความกว้างสี่เหลี่ยม หรือเลือก Radius | Diameter = ความกว้าง, ติ๊ก Diameter ไม่ใช่ Radius |
| ตัดเส้นแล้วเส้นขาด | Trim แล้วไม่ได้ Join | ครอบทั้งหมด > Join Vectors With Coincident Nodes > Join |
| ไฟล์ .nc เปิดใน Candle ไม่ได้ | post processor ผิด หรือชื่อไฟล์ภาษาไทย | GRBL (*.nc) + ชื่ออังกฤษ/เลขอารบิก |
| Save แล้วไฟล์ว่าง | ไม่ได้ย้าย toolpath ไปฝั่งขวา | ใช้ลูกศรดำย้าย แล้ว Save ใหม่ |
ลำดับงานทั้ง 5 ตอน (สรุปหน้าเดียว)
| ลำดับ | การกระทำ | ค่า/เครื่องมือ |
|---|---|---|
| 1 | สร้างหน้างาน | New Model → Width/Height ตามวัสดุ, mm, origin ซ้ายล่าง |
| 2 | (ถ้าจำเป็น) ปาดผิว | Create Rectangle → Area Clearance 0.5 + ดอกปลายตรง 6 มม. |
| 3 | วาดโครงป้าย | Create Rectangle / Create Circle + Trim + Join (ป้ายหัวมน) |
| 4 | ใส่ข้อความ | Create Vector Text → TH Sarabun New → Done → Centre Vector / Align |
| 5 | กัดข้อความ | Profile Along, Finish Depth 0.1–0.4, ดอก 15°/20°/30° (ไทย) หรือ 60° (อังกฤษ) |
| 6 | ตัดชิ้นงาน | Profile Along, Finish Depth = หนา + 0.2, ดอก 15° |
| 7 | บันทึก | Save Toolpaths → เรียง ข้อความ > วงใน > กรอบนอก → GRBL (*.nc) |
| 8 | กัดจริง | เปิดใน Candle → ตั้ง Zero X/Y ที่มุมซ้ายล่าง, Zero Z ที่ผิวบน → Send |
ก่อนกด Send ทุกครั้ง — ตรวจ 5 ข้อ
- ขนาด — ป้ายบนจอ = ขนาดวัสดุจริง (วัดด้วยเวอร์เนอร์)
- ศูนย์ — X0 Y0 อยู่มุมซ้ายล่าง และ Zero Z แตะผิวงานพอดี (ใช้กระดาษสอดทดสอบได้)
- ความลึก — ข้อความ 0.1–0.4 มม. / ตัดขอบ หนา + 0.2 มม.
- ดอก — ดอกในเครื่องตรงกับดอกที่เลือกใน toolpath
- ลำดับ — ข้อความก่อน แล้วค่อยตัดขอบ
ถ้าตรวจครบ 5 ข้อนี้ งานกัดป้ายจะจบในรอบเดียวเกือบทุกครั้ง — ปัญหาที่เหลือมักมาจากวัสดุ (ความหนาไม่สม่ำเสมอ) หรือดอกกัดทู่ ซึ่งไม่เกี่ยวกับโปรแกรม
ช่องทางการติดต่อ PanmaneeCNC
หากต้องการให้ทีมงานช่วยตั้งค่า ArtCAM สำหรับงานเฉพาะ ตรวจไฟล์ G-code ก่อนกัด หรือแนะนำดอกกัดให้เหมาะกับวัสดุของท่าน ติดต่อได้ตามช่องทางด้านล่าง
- LINE ID: panmaneecnc
- โทรศัพท์: 086-3762072
- อีเมล:
This email address is being protected from spambots. You need JavaScript enabled to view it. - Facebook: fb.me/panmaneecnc
- YouTube: PanmaneeCNC
ซีรีส์ ArtCAM 2011 ฉบับสมบูรณ์ 5 ตอน เรียบเรียงจากคู่มือการใช้งานและภาพหน้าจอจากการทำงานจริง ภาพประกอบทุกภาพเป็นภาพหน้าจอจากโปรแกรม ArtCAM 2011