
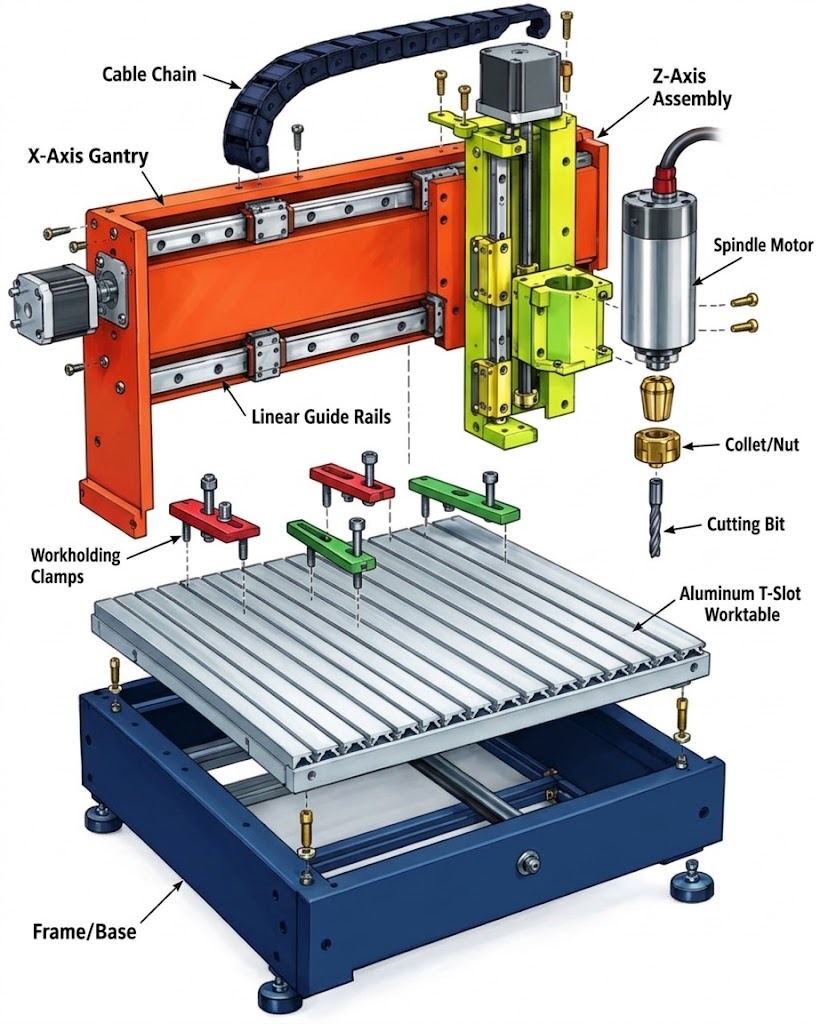
มีคนถามผมบ่อยมากว่า "อยากสร้าง CNC Router เอง ต้องเริ่มตรงไหน" — บทความนี้คือคำตอบทั้งหมดที่ผมใช้สอนในหลักสูตร การสร้าง CNC Router ด้วยตัวเอง ตอนที่ 1 เรียบเรียงใหม่จากสไลด์ 86 หน้า ให้อ่านจบแล้วลงมือได้จริง ตั้งแต่เลือกโครงสร้าง ไปจนถึงเลือกมอเตอร์
คำเตือนก่อนเริ่ม — อ่านให้จบก่อนลงมือ
ประโยคเดียวที่ผมย้ำที่สุดในห้องเรียน คือ: "กรุณาอย่าเริ่มต้นการสร้าง จนกว่าจะได้ฟังอย่างเต็มที่"
เพราะความผิดพลาดที่แพงที่สุดในงานนี้ ไม่ได้เกิดตอนกัดงาน แต่เกิดตอนซื้อของผิด — ซื้อรางลิเนียร์ผิดขนาด ซื้อมอเตอร์เล็กเกิน ซื้อสกรูยาวเกินที่มันจะรับไหว ของพวกนี้ซื้อแล้วคืนไม่ได้ และเมื่อประกอบไปครึ่งทางจะพบว่าโครงไม่พอดี ต้องรื้อเริ่มใหม่
อ่านจบ 8 หัวข้อด้านล่างนี้ก่อน แล้วค่อยเปิดเว็บสั่งของครับ
1. CNC ทำอะไรได้ — เห็นภาพก่อนตัดสินใจ
หลายคนอยากได้เครื่องเพราะเห็นคลิปสวย ๆ แต่ไม่รู้ว่าจริง ๆ แล้วจะเอาไปทำอะไร ในหลักสูตรผมเปิดภาพงานจริงให้ดูทั้ง 5 กลุ่มนี้ เพื่อให้เห็นว่า "เครื่องเดียวทำได้กว้างแค่ไหน"
งานกัดป้ายและตัวอักษร
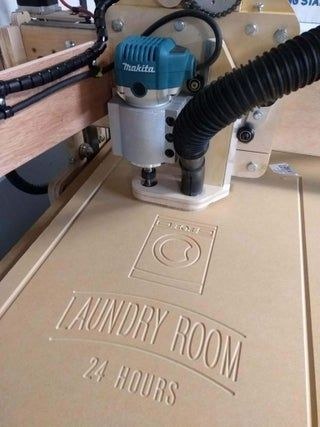
งานที่คนทำมากที่สุดและทำเงินเร็วที่สุด — ป้ายห้อง ป้ายร้าน ป้ายชื่อ ใช้ดอกเอ็นมิลล์ตรงกัดลงไปในเนื้อวัสดุ เห็นดอกกัดกำลังทำงานอยู่บนแผ่น MDF ในภาพ คือสภาพงานจริงที่คุณจะเจอ
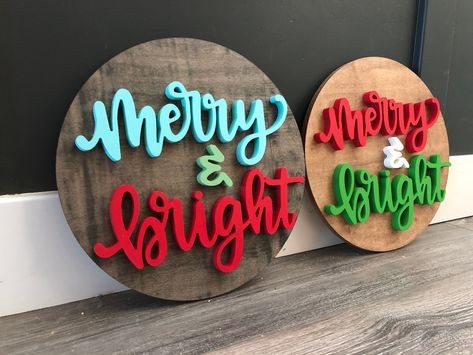
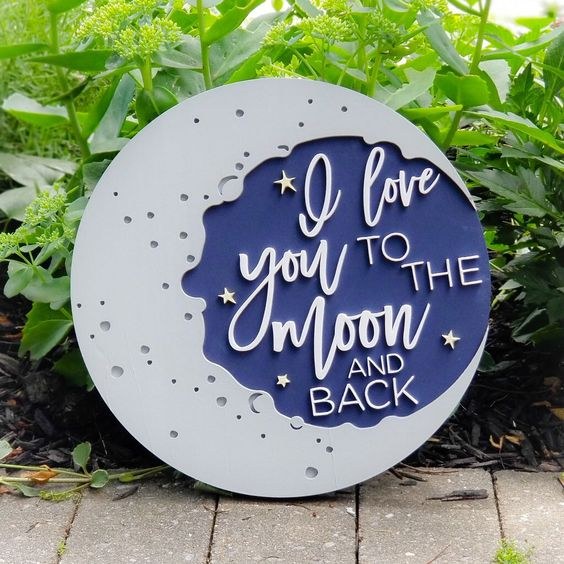
งานป้ายสองสีแบบนี้ทำได้ด้วย CNC 100% — ตัดแผ่นหลัง แยกชิ้นตัวอักษร แล้วประกอบกลับ (ภาพซ้าย) หรือกัดอะคริลิกให้ตัวอักษรนูนขึ้นมาแล้วลงสี (ภาพขวา)
งานแกะสลักนูน (Relief) และงานศิลปะ
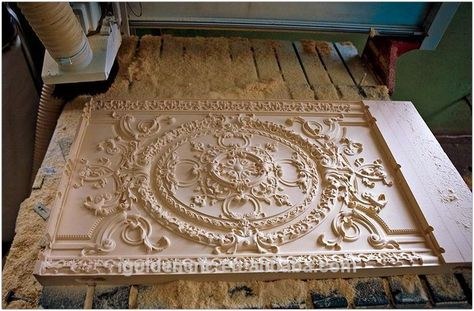
งาน relief คือจุดที่ CNC ชนะช่างแกะมือแบบขาดลอย — ลายละเอียดระดับนี้ช่างมือทำได้แต่ใช้เวลาหลายวัน CNC ใช้เวลาเป็นชั่วโมง และทำซ้ำได้เหมือนเดิมทุกแผ่น
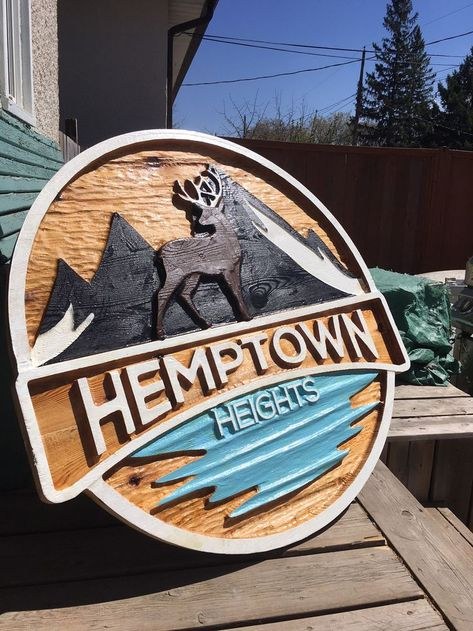
งานป้าย relief ที่ลงสีหลายชั้น — เป็นงานที่ขายได้ราคาดีเพราะดูเป็นงานฝีมือ แต่ความจริงคือกัดจากแบบ 3D แล้วลงสีด้วยมือ
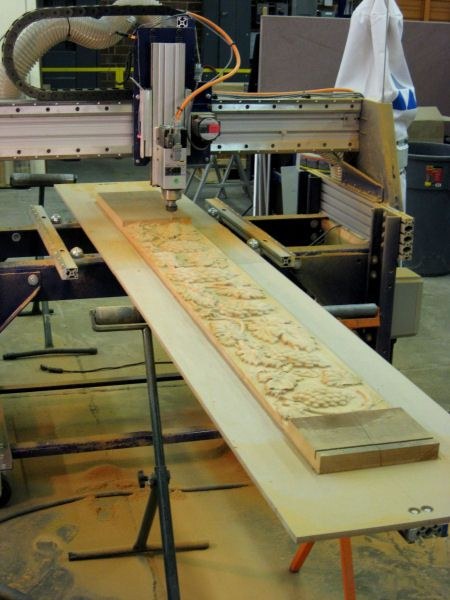
และเมื่อเครื่องยาวขึ้น ก็กัดแผ่นยาว ๆ ได้ในชิ้นเดียว — ภาพนี้คือเหตุผลที่คนจำนวนมากเลือกสร้างเครื่องให้ใหญ่กว่าที่คิดไว้ตอนแรก
งานเฟอร์นิเจอร์และของใช้
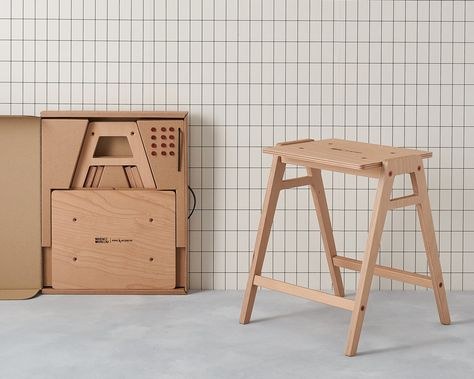
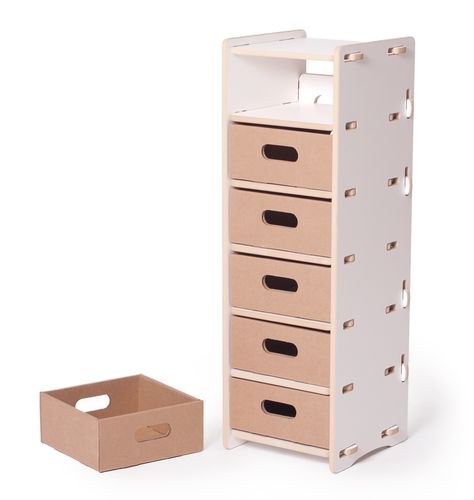
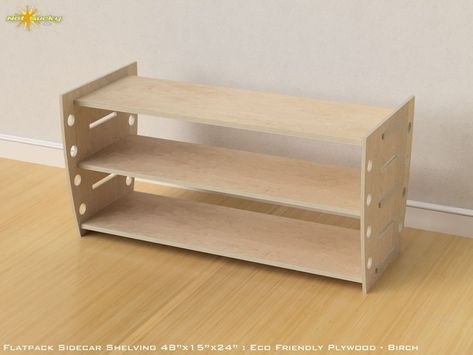
เฟอร์นิเจอร์แบบ flatpack / slot-and-tab เป็นงานที่ CNC ทำได้เป๊ะที่สุด เพราะชิ้นส่วนทั้งหมดตัดจากไฟล์เดียวกัน ประกอบแล้วพอดีกันเสมอ ไม่ต้องเจียรแต่ง
งานของใช้ในครัวและของขวัญ
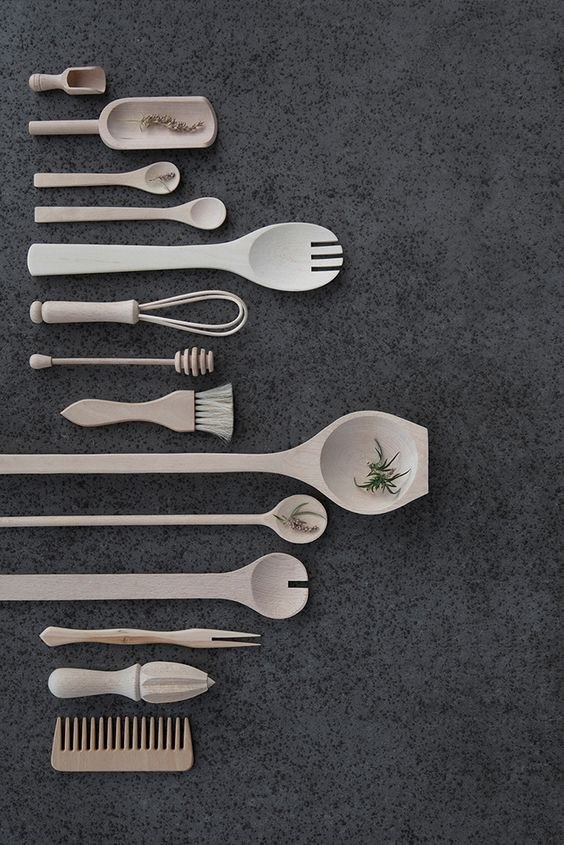
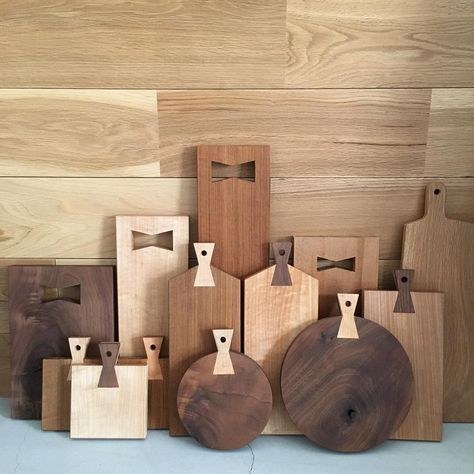
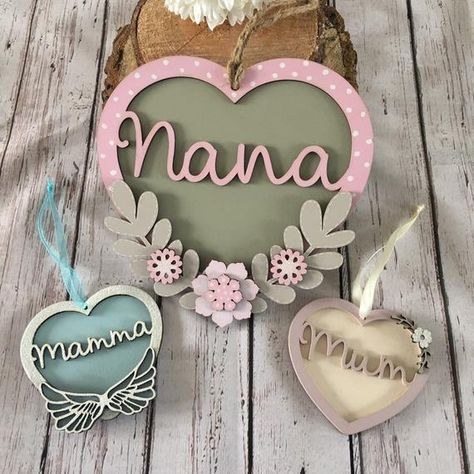
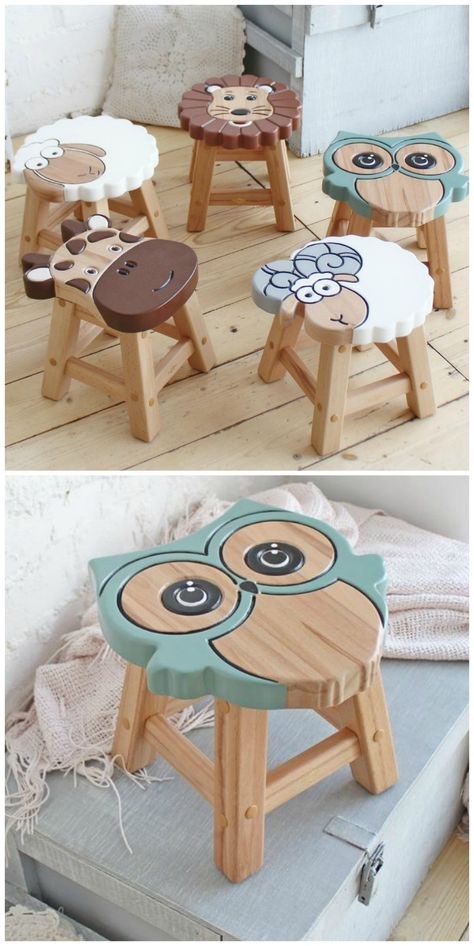
กลุ่มนี้คือ งานที่ตลาดต้องการตลอดทั้งปี — ของขวัญ ของฝาก ของใช้ในบ้าน วัสดุน้อย เวลาน้อย กำไรต่อชิ้นดี และไม่ต้องมีหน้าร้านก็ขายได้
? ข้อสังเกต: ทั้ง 12 ภาพนี้กัดจากไม้และ MDF เป็นหลัก — ไม่ใช่โลหะ นี่คือคำตอบว่าทำไมเครื่อง CNC Router งานอดิเรกส่วนใหญ่สร้างจากอลูมิเนียมโปรไฟล์และไม้ ก็เพียงพอแล้ว
2. CNC ทำงานยังไง — เข้าใจ 3 ขั้นตอนนี้ก่อน
ก่อนจะสร้างเครื่อง ต้องเข้าใจก่อนว่ามันทำงานเป็นลำดับอย่างไร เพราะถ้าเข้าใจผิดตั้งแต่ต้น จะสร้างเครื่องที่ "กัดได้แต่กัดไม่ตรงแบบ"
| ขั้น | ทำอะไร | ใช้โปรแกรมอะไร | ถ้าขั้นนี้ผิด จะเกิดอะไร |
|---|---|---|---|
| 1. CAD | ออกแบบชิ้นงานเป็นไฟล์เวกเตอร์หรือ 3D | Inkscape, ArtCAM, AutoCAD, Fusion 360 | แบบผิดตั้งแต่ต้น — แก้ปลายทางไม่ได้ |
| 2. CAM | แปลงแบบเป็นเส้นทางเดินดอกกัด (G-code) | ArtCAM, SolidCAM, Mastercam, FreeCAD | กัดชิ้นงานพัง เครื่องชนขอบ หรืองานหัก |
| 3. CNC Control | รับ G-code แล้วสั่งมอเตอร์ให้เดินตาม | GRBL, Mach3, LinuxCNC | กัดเบี้ยว ขนาดไม่ตรง เครื่องสั่น |
CAD → CAM → Controller → เครื่อง ถ้าขั้นใดขั้นหนึ่งทำไม่เป็น เครื่องที่สร้างเสร็จจะกลายเป็นโต๊ะวางของ — นี่คือเหตุผลที่ผมบอกให้เรียนรู้โปรแกรมก่อนสร้างเครื่อง
3. รู้จักแกนและชิ้นส่วนของ CNC Router
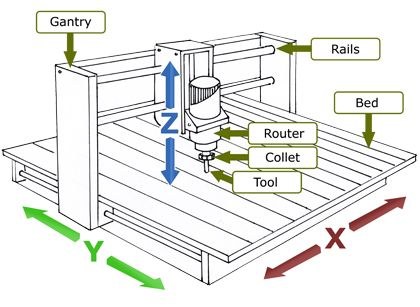
จำชื่อพวกนี้ให้ได้ก่อน เพราะทั้งบทความที่เหลือจะพูดถึงมันตลอด:
- Bed (แท่นงาน) — พื้นที่วางชิ้นงาน มักเป็นร่อง T-slot หรือแผ่น MDF ที่ปาดหน้าแล้ว
- Gantry (โครงสะพาน) — คานที่พาดขวางเหนือแท่น และรับสปินเดิล
- Rails (รางนำ) — รางที่ทำให้แต่ละแกนเลื่อนได้ตรง
- Router / Spindle — มอเตอร์หมุนดอกกัด (ในภาพเป็นเราเตอร์งานไม้)
- Collet — หัวจับดอกกัด เปลี่ยนขนาดได้ตามดอก
- Tool — ดอกกัดที่ตัดวัสดุจริง
แกน X = ซ้าย-ขวา (ตามความยาวเครื่อง) · แกน Y = หน้า-หลัง · แกน Z = ขึ้น-ลง (ลึกของการกัด)
4. เลือกโครงสร้าง: Moving Table หรือ Moving Gantry
นี่คือการตัดสินใจที่สำคัญที่สุดของทั้งโปรเจกต์ เพราะเปลี่ยนภายหลังไม่ได้ ต้องรื้อทั้งเครื่อง
แบบ A — Moving Table (โต๊ะเคลื่อนที่ / Fixed Column)
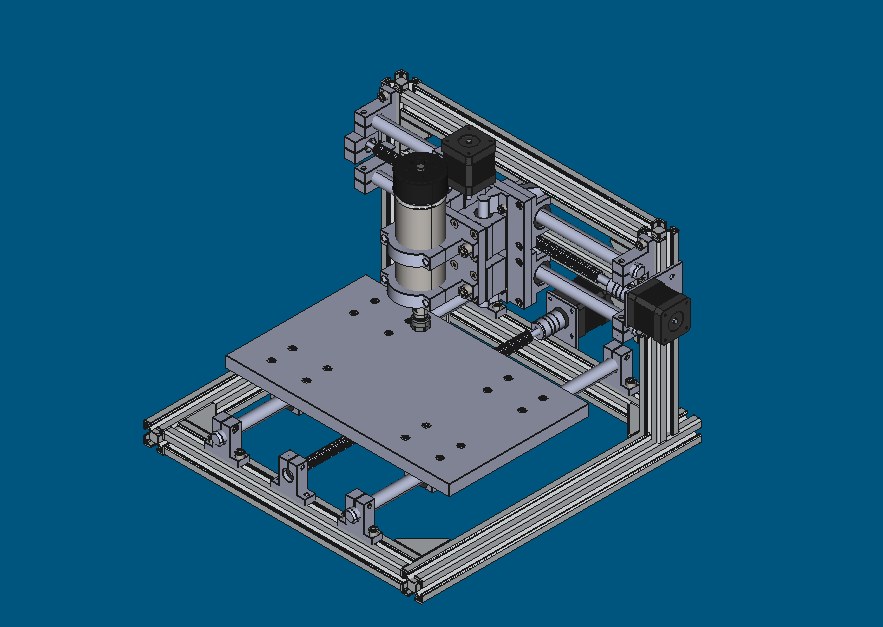
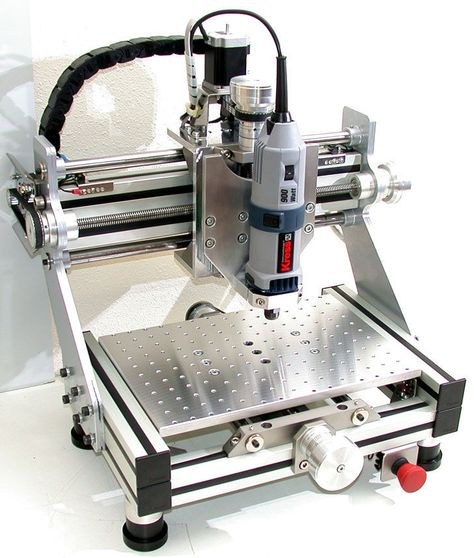
ในภาพ CAD (ซ้าย) จะเห็นว่าโครงสะพานตั้งอยู่กับที่ ส่วนโต๊ะงานสีเทาเป็นตัวเลื่อนไปมาตามแกน Y
ข้อดี: โครงสะพานไม่ต้องรับน้ำหนักโต๊ะ จึงแข็งแรงกว่าในขนาดที่เล็กมาก, ใช้มอเตอร์และสกรูแกน Y ตัวเดียว, ทำความแม่นยำได้สูง
ข้อเสีย: ต้องมีพื้นที่ว่างให้โต๊ะเลื่อนออกทั้งสองด้าน → ตัวเครื่องใหญ่ แต่พื้นที่กัดเล็ก และเมื่อชิ้นงานหนัก โมเดอร์ต้องแบกน้ำหนักนั้นตลอด
เหมาะกับ: งาน PCB, งานกัดชิ้นเล็กที่ต้องการความแม่นยำสูง, งานแกะสลักโลหะอ่อน
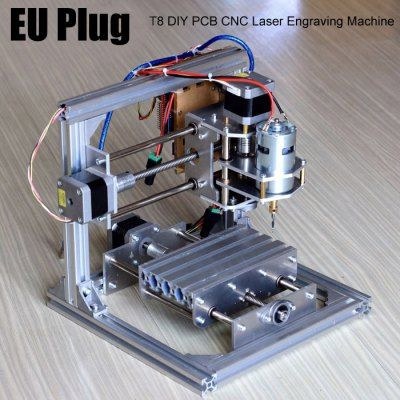
แบบ B — Moving Gantry (โครงสะพานเคลื่อนที่)
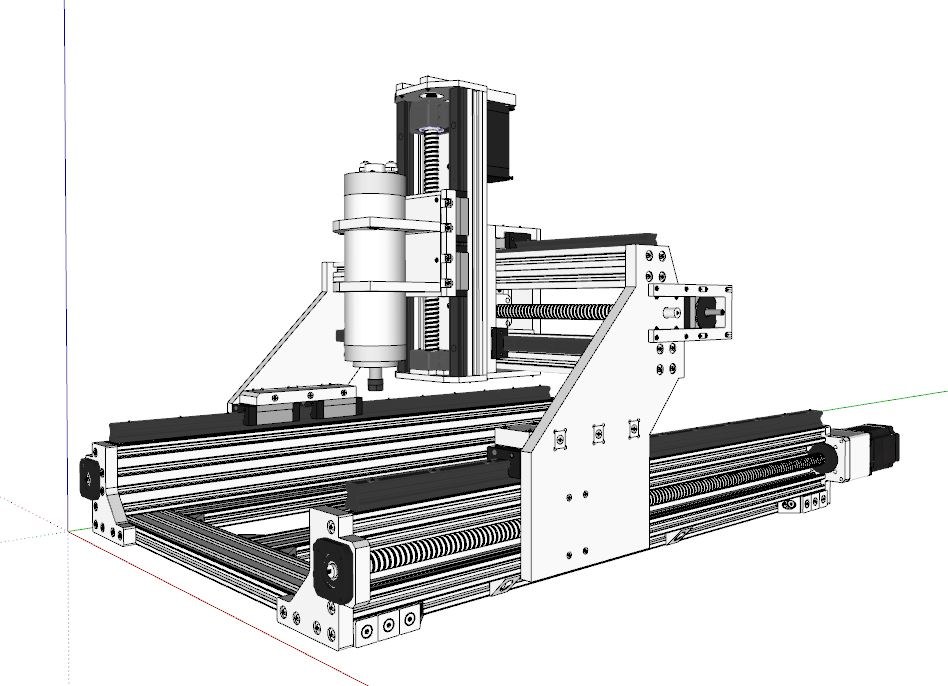
แบบนี้ แท่นงานอยู่กับที่ โครงสะพานทั้งหมดเลื่อนไปตามแกน Y — คิดเป็น 95% ของ CNC Router ที่มีขายในตลาด
ข้อดี: พื้นที่กัดเท่ากับพื้นที่เครื่อง (ไม่ต้องเผื่อที่ให้โต๊ะเลื่อน), วางชิ้นงานใหญ่ได้, ขยายขนาดได้ง่าย
ข้อเสีย: โครงสะพานต้องรับน้ำหนักตัวเอง + สปินเดิล + แรงตัด → ต้องออกแบบให้แข็งแรง ไม่เช่นนั้นเครื่องจะสั่นสะเทือนและกัดเบี้ยว
เหมาะกับ: งานไม้ งานป้าย เฟอร์นิเจอร์ — งานส่วนใหญ่ของคนที่สร้างเครื่องเอง
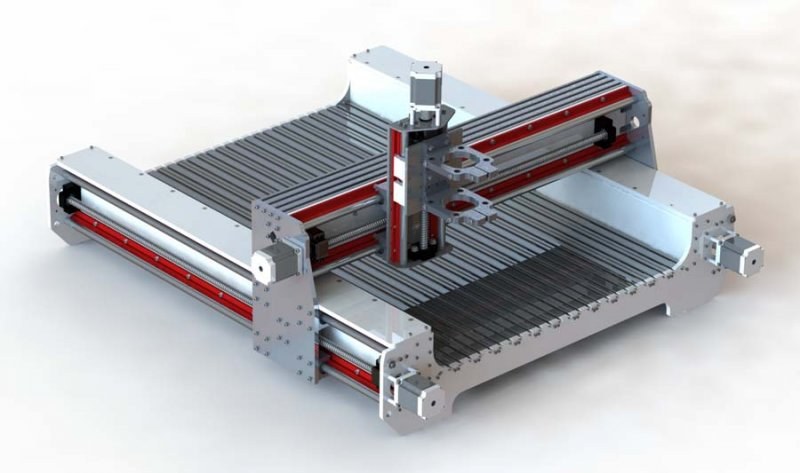
และอีกรูปแบบหนึ่งที่มักสับสน — Fixed Gantry (สะพานยึดติดตาย) โต๊ะวิ่งทั้งตัว เป็นทางเลือกสำหรับคนที่ต้องการความแข็งแกร่งสูงสุดในงานกัดโลหะ
ตารางเทียบ — เลือกแบบไหน
| หัวข้อ | Moving Table | Moving Gantry | สรุป |
|---|---|---|---|
| พื้นที่กัดเทียบพื้นที่เครื่อง | เล็ก (ต้องเผื่อระยะเลื่อน) | ใกล้เคียง 1:1 | Gantry ได้เปรียบ |
| ความแข็งแรงที่ขนาดเล็กมาก | ดีกว่า | โครงเบาเกินไป | Table ได้เปรียบ |
| ความแม่นยำ | สูง (มวลน้อย) | ขึ้นกับโครงสร้าง | Table ได้เปรียบ |
| ขนาดงานใหญ่ | ทำได้ยาก ต้องโต๊ะใหญ่ | ขยายได้ตามต้องการ | Gantry ได้เปรียบ |
| จำนวนมอเตอร์/สกรู | น้อยกว่า (ประหยัด) | มากกว่า | Table ได้เปรียบ |
| เหมาะกับ | PCB · งานเล็ก · งานแม่นยำ | ไม้ · ป้าย · เฟอร์นิเจอร์ | — | |
5. ตัดสินใจ 6 ข้อ ก่อนออกแบบจริง
ในหลักสูตรผมให้ผู้เรียนตอบ 6 ข้อนี้เป็นลายลักษณ์อักษร ก่อนเปิดโปรแกรมเขียนแบบ:
| หัวข้อ | คำถามที่ต้องตอบให้ได้ |
|---|---|
| 1. ชนิดโครงสร้าง | Moving Bed หรือ Moving Gantry? |
| 2. Cutting Area | พื้นที่กัดที่ต้องการ (กว้าง × ลึก) กี่มิลลิเมตร? |
| 3. Machine Size | ตัวเครื่องจะใหญ่แค่ไหน และมีที่วางหรือยัง? |
| 4. Tolerance | ต้องแม่นยำแค่ไหน? (±0.1 มม. พอไหม หรือต้อง ±0.02 มม.) |
| 5. Materials & Tools | กัดวัสดุอะไร ใช้ดอกกัดอะไร มีเครื่องมือสร้างแค่ไหน? |
| 6. Budget | งบรวมเท่าไร และเผื่อไว้กี่เปอร์เซ็นต์? |
เรื่องพื้นที่กัด — กับดักที่คนพลาดมากที่สุด
คนส่วนใหญ่บอกว่า "สร้างทั้งทีก็อยากได้ใหญ่ที่สุด" แต่ลืมคิดว่าเครื่องต้องมีที่วาง และคุณจะไม่มีเครื่อง CNC เครื่องเดียวในโรงงาน — ต้องมีโต๊ะทำงาน เครื่องมือ เครื่องอื่นอีก
สูตรที่ใช้ได้จริง: ถ้าพื้นที่จำกัดคือ 36" × 24" ให้ตั้งเป้าพื้นที่กัด 36" × 24" แต่เข้าใจว่าจะไม่ได้เต็ม 100% — และการพยายามให้ได้ใกล้เต็มที่สุดคือสิ่งที่คุ้มค่าที่สุด
⚠️ ข้อจำกัดทางกายภาพ: รางลิเนียร์และเพลาแบริ่งมีการโค้งงอเมื่อยาวเกินภาระที่มันรับไหว — ราง 1500 มม. ที่รับสปินเดิลหนัก จะย้อยลงตรงกลาง ส่งผลให้กัดลึกไม่เท่ากันตลอดความยาว นี่คือเหตุผลที่เครื่องใหญ่ต้องเปลี่ยนไปใช้ rack and pinion
เรื่องความแม่นยำ — อย่าสับสน 2 คำนี้
หลายคนใช้คำว่า "ความแม่นยำ" ปนกัน แต่ในงาน CNC มันแยกเป็น 2 เรื่องที่แตกต่างกันอย่างสิ้นเชิง:
| คำ | หมายถึง | วัดยังไง |
|---|---|---|
| Accuracy (ความถูกต้อง) | กัดแล้วได้ขนาดตรงกับที่สั่งแค่ไหน | สั่งเดิน 100 มม. แล้ววัดจริง ได้ 100.0 หรือ 99.8? |
| Repeatability (ความสามารถทำซ้ำ) | กัดซ้ำหลายครั้ง ได้ตำแหน่งเดิมทุกครั้งไหม | กัดชิ้นเดิม 10 ครั้ง แล้ววัดว่าต่างกันแค่ไหน |
เครื่องที่ repeatability ดีแต่ accuracy เพี้ยน แก้ได้ด้วยการชดเชยค่า (steps/mm) — แต่เครื่องที่ repeatability ไม่ดี แก้ไม่ได้ ต้องรื้อ
? ในทางปฏิบัติ: การเปลี่ยนรูปแบบ 0.001" (0.025 มม.) เป็นเรื่องที่ยอมรับได้สำหรับงานไม้และงานป้ายส่วนใหญ่ ไม่ต้องไล่ความแม่นยำระดับนั้นถ้าไม่ได้กัดชิ้นส่วนที่ต้องประกอบเข้าด้วยกัน
เรื่องวัสดุโครง — MDF ดีกว่าที่คิด
วัสดุที่นิยมใช้: MDF · Plywood · อลูมิเนียมโปรไฟล์ · เหล็ก
ผมเคยเห็นเครื่องที่ทำจาก MDF มีความแข็งแรงและทนทานดีกว่าเครื่องที่ทำจากโลหะแบบหละหลวม — เพราะความแข็งแรงขึ้นกับการออกแบบ ไม่ใช่แค่วัสดุ แต่วัสดุแต่ละชนิดก็บิดตัวต่างกันเมื่อโดนความชื้นและแรงกระทำ ต้องเลือกให้เหมาะ
⚠️ ข้อจำกัดเรื่องเครื่องมือ: ถ้าคุณไม่มีเครื่องกัดโลหะหรืออุปกรณ์งานโลหะหนัก การสร้างโครงเหล็กให้ได้ฉากจะยากมาก — และจะได้เครื่องที่ไม่ดี ทางที่ฉลาดที่สุดคือ สร้างเครื่องจากวัสดุที่คุณมีเครื่องมือตัดได้ แล้วใช้เครื่องนั้นสร้างเครื่องที่ดีกว่า (นี่คือวิธีที่ผมแนะนำเสมอ)
เรื่องงบประมาณ — เงินส่วนใหญ่อยู่ที่ไหน
? คำเตือนสำคัญ: งบประมาณส่วนใหญ่ของคุณ ควรไปลงที่ระบบ Linear Motion และระบบขับเคลื่อน — ไม่ใช่ที่โครงหรือกล่องคอนโทรล ถ้าต้องตัดงบ ให้ตัดที่อื่นก่อน
6. ระบบโครงสร้าง (Frame & Base)
เมื่อเริ่มสร้าง สิ่งแรกที่ต้องคิดคือ ฐานและเฟรม เพราะมันคือสิ่งที่ยึดทุกอย่างเข้าด้วยกัน กำหนดตำแหน่งมอเตอร์ สกรูนำ และอุปกรณ์อื่นทั้งหมด
หลักง่าย ๆ: แกน Y ต้องเป็นแกนที่ติดพื้นที่สุด
แกน Y ทำหน้าที่เป็นฐานให้เครื่อง ทำ 3 อย่างพร้อมกัน: (1) เป็นฐานของเครื่อง (2) รองรับระบบรางของแกน Y (3) รองรับแรงตัด
แบบ Fully Supported Frame (รองรับเต็ม)
นิยาม: ทั้งแกน X และ Y วางอยู่บนพื้นหรือโครงสร้างอื่น ไม่มีอะไรเชื่อมข้ามแกน Y — การออกแบบนี้แข็งแรงที่สุดและทนต่อการบิดตัวได้ดี เพราะไม่มีโครงที่ลอยอยู่กลางอากาศ
ข้อเสีย: ใช้พื้นที่มาก และไม่สามารถวางชิ้นงานที่ยื่นออกไปด้านข้างได้
แบบ Partially Supported (รองรับบางส่วน) — ที่นิยมที่สุด
การออกแบบที่พบบ่อยในเครื่อง hobby คือ แกน X รองรับเต็ม แต่แกน Y รองรับเฉพาะปลายทั้งสองข้าง (เพราะต้องเว้นที่ให้โครงขาเลื่อนผ่าน)
⚠️ จุดที่ต้องระวัง: การที่ราง Y รองรับแค่ปลายทั้งสอง ทำให้รางยังงอได้ตามน้ำหนักของตัวเอง — ยิ่งแกนยาว ยิ่งย้อยมาก ถ้าแกน Y ยาวเกิน 1-1.2 เมตร ต้องเพิ่มตัวรองรับกลาง หรือเปลี่ยนไปใช้ rack and pinion
ทางลัดประหยัดงบ: Moving Table
ถ้าเลือกแบบ Moving Table คุณจะได้เปรียบเรื่องงบ เพราะใช้มอเตอร์และสกรูแกน X ตัวเดียว (สกรูยึดติดกับตัวโต๊ะโดยตรง) และโครงก็ไม่ต้องรับน้ำหนักสะพาน — รองรับแค่น้ำหนักตัวเองและน้ำหนักชิ้นงาน
? เลือกวัสดุตามเครื่องมือที่มี: MDF · Plywood · อลูมิเนียม · เหล็ก — แล้วจำไว้ตอนออกแบบว่าวัสดุแต่ละอย่างบิดตัวคนละแบบ
7. ระบบ Linear Motion — หัวใจของความแม่นยำ
ระบบนี้ทำ 3 หน้าที่: (1) รองรับชิ้นส่วนเครื่อง (2) นำทางให้เคลื่อนที่ตรงด้วยแรงเสียดทานต่ำสุด (3) รับโหลดด้านข้างและแรงบิด
ถ้าไม่มีระบบนี้ที่ดี เครื่องจะกัดเบี้ยวแม้คอนโทรลเลอร์จะสั่งถูกต้อง 100%
จำแนกตามการรองรับ
| แบบ | ลักษณะ | เหมาะกับ |
|---|---|---|
| Fully Supported รองรับตลอดแนว | รองรับน้ำหนักได้มากโดยไม่สูญเสียความแม่นยำจากการย้อย รับโหลดได้ทั้งแรงกดและแรงบิด | เครื่องคุณภาพสูง, ทุกแกนของเครื่องระดับกลางขึ้นไป |
| Partially Supported รองรับเฉพาะปลาย | รองรับแค่สองข้าง กลางรางย้อยได้ตามน้ำหนัก | เครื่องราคาประหยัด, แกน Z ของเครื่องเล็ก |
⚠️ เมื่อความยาวแกนเพิ่มขึ้น ความสำคัญของ fully supported จะเพิ่มขึ้นมาก — แกน Z สั้น ๆ ใช้ปลายรองรับได้ แต่แกน Y ยาว 1.5 ม. ต้องรองรับเต็ม
4 ชนิดของรางนำ — พร้อมข้อดีข้อเสียจริง
1) Rail + Guide Block (รางลิเนียร์)
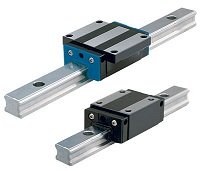
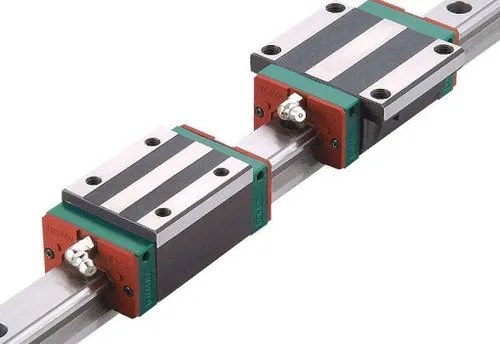
ดี: แข็งแรงที่สุด แม่นยำที่สุด รองรับโหลดได้ทั้ง 4 ทิศทาง เหมาะงานกัดโลหะ
เสีย: แพงที่สุด ต้องมีพื้นผิวติดตั้งที่เรียบมาก (ไม่งั้นรางบิด) และเศษวัสดุเข้าไปในรางได้ง่าย
เลือกเมื่อ: ต้องการความแม่นยำสูง หรือกัดอลูมิเนียม
2) Rod + Bushing (เพลากลม + บูช)
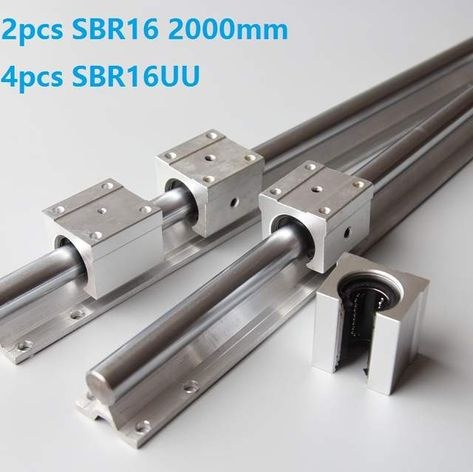
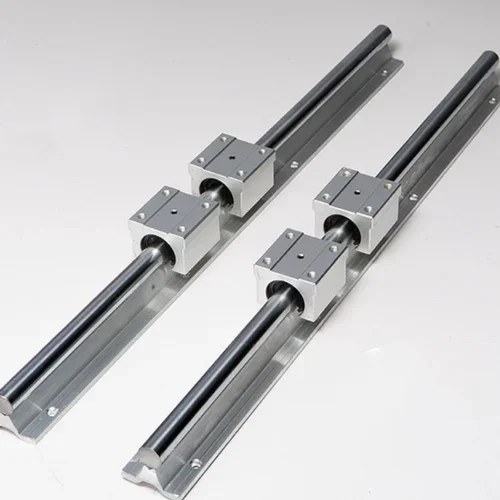
ดี: ราคากลาง ๆ หาง่าย ประกอบง่าย ทนเศษฝุ่นได้ดีกว่ารางลิเนียร์
เสีย: เพลายาวจะย้อย (โดยเฉพาะแบบไม่มีรางรองรับ) มีระยะฟรี (play) มากกว่ารางลิเนียร์
เลือกเมื่อ: งบกลาง ๆ งานไม้เป็นหลัก — แบบ SBR (มีรางรองรับตลอด) ดีกว่าแบบเพลาลอยมาก
3) V-Groove Wheel / Track Roller (ล้อร่อง V)
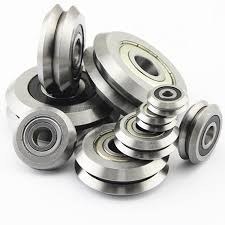
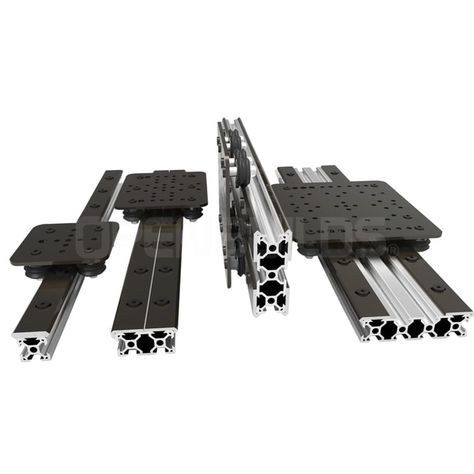
ดี: ถูกมาก ประกอบง่าย ใช้กับโปรไฟล์อะลูมิเนียม V-slot ได้เลย ปรับความฝืดได้
เสีย: แม่นยำน้อยที่สุด มีระยะฟรี รับน้ำหนักได้จำกัด เหมาะงานเบา
เลือกเมื่อ: งบจำกัดมาก งานไม้เบา ๆ — นี่คือระบบที่ ShapeOko และเครื่อง DIY ราคาถูกใช้
4) Homemade LM (ทำเอง)
มีคนทำรางเองจากอะลูมิเนียมและตลับลูกปืน — ทำได้ แต่ต้องอาศัยฝีมือและเครื่องมือวัดที่แม่นยำ ถ้าทำไม่ดีจะแย่กว่ารางที่ซื้อมา ผมไม่แนะนำสำหรับเครื่องแรก
การคำนวณโหลด — อย่าข้ามขั้นนี้
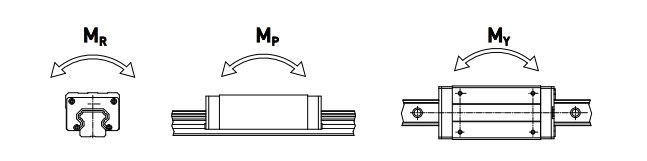
บล็อกรางลิเนียร์ไม่ได้แค่รับน้ำหนักกดลง (load) แต่ยังรับโมเมนต์บิด 3 แกน: MR (บิดตามแนวราง), MP (ก้ม-เงย), MY (หันซ้าย-ขวา) — และสเปคใน datasheet ของ Hiwin ให้ค่าที่รับได้แยกกัน
ค่าความปลอดภัย (Statistic Safety Factor) ที่ควรใช้:
| สภาพการใช้งาน | fSL, fSM (ค่าต่ำสุด) |
|---|---|
| โหลดปกติ ไม่มีแรงกระแทก | 1.0 – 3.0 |
| มีแรงกระแทก / สั่นสะเทือน | 3.0 – 5.0 |
สูตร: f_SL = C₀ / P หรือ f_SM = M₀ / M
โดย C₀ = สเปคโหลดคงที่ (kN), P = โหลดที่คำนวณได้, M₀ = โมเมนต์ที่รับได้, M = โมเมนต์ที่เกิดขึ้นจริง
? ในทางปฏิบัติ: งานกัดไม้มีแรงกระแทกตลอดเวลา (ฟันดอกกัดกระทบทีละซี่) → ใช้ f = 3.0 ขึ้นไป อย่าใช้ 1.0
8. ระบบส่งกำลัง (Transmission)
ระบบส่งกำลังแปลงการหมุนของมอเตอร์เป็นการเลื่อนของแกน เลือกผิด = เครื่องช้า สั่น หรือกัดไม่ตรง
Ball Screw (บอลสกรู)
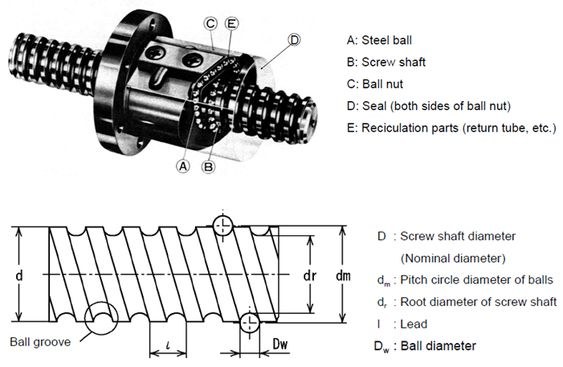
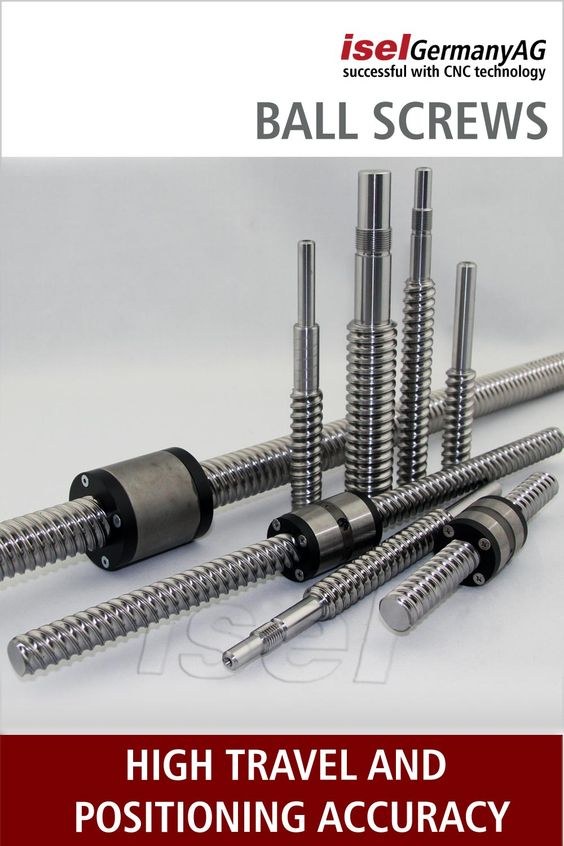
ลูกปืนเหล็กวิ่งวนในร่องสกรู (ตามไดอะแกรม) ทำให้แรงเสียดทานต่ำมาก — เป็นระบบที่แม่นยำที่สุดในสามแบบ
ดี: แม่นยำสูง ไม่มีระยะฟรี (ใช้ preload ปรับได้) เหมาะงานกัดโลหะ
เสีย: แพง, สกรูยาวเกิน 1.5 ม. จะสั่น (whip), ต้องมีที่รองรับปลายทั้งสองข้าง
เลือกเมื่อ: แกนยาวไม่เกิน ~1.2 ม. และต้องการความแม่นยำสูง
Rack and Pinion (เฟืองสะพาน)
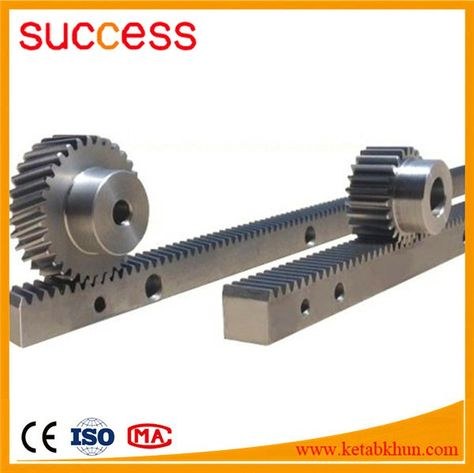
เฟืองหมุนไปบนรางฟันเฟืองที่วางยาวตลอดแกน — ทางเลือกเดียวที่ใช้ได้จริงเมื่อแกนยาวเกิน 1.5 ม.
ดี: ทำความยาวได้ไม่จำกัด ไม่มีปัญหาสกรูสั่น เดินเร็ว
เสีย: มีระยะฟรี (ต้องใช้ spring-loaded pinion) แม่นยำน้อยกว่าบอลสกรู ต้องมีระบบหล่อลื่น
เลือกเมื่อ: เครื่องขนาดใหญ่ (Y หรือ X ยาวเกิน 1.5 ม.)
Belt Drive (สายพาน)
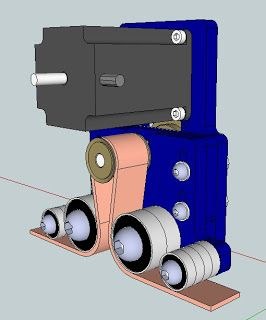
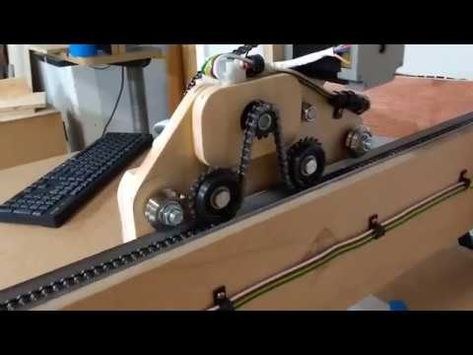
ดี: ถูก เบา เดินเร็ว เหมาะแกนยาว
เสีย: สายพานยืดตัวเมื่อเวลา → ความแม่นยำลดลง ไม่เหมาะกัดโลหะ
เลือกเมื่อ: งานไม้ความแม่นยำปานกลาง งบจำกัด
ตารางเลือกตามความยาวแกน
| ความยาวแกน | ระบบที่แนะนำ | เหตุผล |
|---|---|---|
| 0 – 600 มม. | Ball screw / สกรู ACME | สกรูสั้นไม่สั่น แม่นยำที่สุด |
| 600 – 1200 มม. | Ball screw (ต้องรองรับปลาย) หรือ Rack | ยังใช้สกรูได้ แต่ต้องมี bearing รองรับ |
| 1200 – 1500 มม. | Rack and pinion | สกรูเริ่มสั่น (whip) ที่ความเร็วสูง |
| เกิน 1500 มม. | Rack and pinion เท่านั้น | สกรูยาวจะสั่นจนใช้งานไม่ได้ |
9. Motion Control — มอเตอร์, ไดรเวอร์, คอนโทรลเลอร์
ระบบควบคุมการเคลื่อนที่มี 3 ส่วนหลัก ที่ต้องเข้าคู่กัน:
- Motor — สเต็ปเปอร์หรือเซอร์โว
- Motor Drive — แปลงสัญญาณเป็นกระแสไฟขับมอเตอร์
- CNC Controller — อ่าน G-code แล้วส่งสัญญาณ step/direction
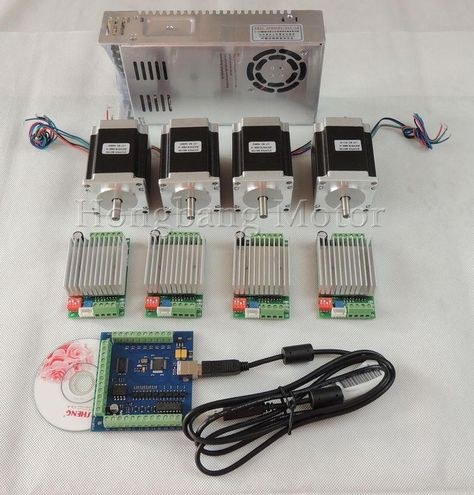
ในภาพคือชุดที่ขายกันเป็นเซ็ต: มอเตอร์สเต็ปเปอร์ 4 ตัว + ไดรเวอร์ TB6600 4 ตัว + บอร์ด breakout + power supply — ซื้อเป็นเซ็ตแบบนี้ถูกกว่าและเข้าคู่กันแน่นอน
โครงสร้างระบบควบคุมแบบดั้งเดิม
| ส่วน | ทำอะไร |
|---|---|
| MMI (man-machine interface) | หน้าจอ/ปุ่ม ที่ผู้ใช้สั่งงาน |
| Interpreter | อ่าน G-code แปลงเป็นคำสั่งภายใน |
| Interpolator | คำนวณเส้นทางระหว่างจุด (เส้นตรง/ส่วนโค้ง) |
| Acc/Dec controller | ควบคุมการเร่ง-ชะลอ ไม่ให้เครื่องกระชาก |
| Position controller | ส่งสัญญาณตำแหน่งให้ไดรเวอร์ |
| Motor & drive system | ขับมอเตอร์ตามคำสั่ง |
| Machine I/O & Tool | สปินเดิล, ลิมิตสวิตช์, ระบบน้ำหล่อเย็น |
ใน GRBL ทุกส่วนในตารางนี้ (ยกเว้น MMI) ถูกรวมอยู่ใน Arduino ตัวเดียว — นั่นคือเหตุผลที่มันถูกและนิยม
Open Loop vs Closed Loop
| แบบ | การทำงาน | ข้อดี / ข้อเสีย |
|---|---|---|
| Open Loop (สเต็ปเปอร์) | ส่ง step/direction แล้วไม่รู้ว่ามอเตอร์หมุนจริงไหม | ถูก ง่าย — แต่ถ้าโหลดหนักเกิน มอเตอร์จะ "หลุดสเต็ป" แล้วกัดเพี้ยนโดยไม่รู้ตัว |
| Closed Loop (เซอร์โว / สเต็ปเปอร์ปิดลูป) | มี encoder อ่านตำแหน่งจริงแล้วป้อนกลับ | แม่นยำ รู้เมื่อหลุดสเต็ป — แพงกว่า ซับซ้อนกว่า |
ชนิดของ CNC Controller — เลือกให้เหมาะ
| ชนิด | ตัวอย่าง | เหมาะกับ |
|---|---|---|
| PC Based | Mach3 / Mach4, LinuxCNC, FlashCut | เครื่องใหญ่ ต้องการฟีเจอร์ครบ (ATC, 4-5 แกน) — ต้องมีคอมพิวเตอร์เฉพาะ |
| Chinese Design | DDCS, RichAuto (มีทั้ง PC-based และ Standalone) | เครื่องสำเร็จจากจีน ใช้ง่าย แต่เอกสารน้อย |
| Compact Design | บอร์ด All-in-one | เครื่องเล็ก ต้องการความเรียบร้อย |
| Microcontroller Based | GRBL, TinyG/TinyG2, PlanetCNC, Estlcam, AKKON | DIY ทุกระดับ — ราคาถูก ชุมชนใหญ่ เอกสารเยอะ |
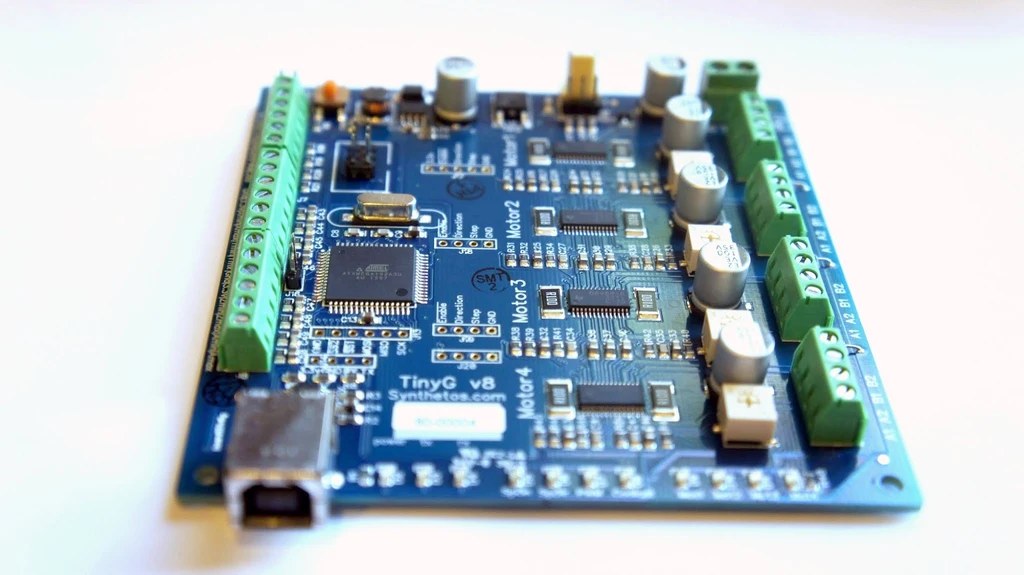
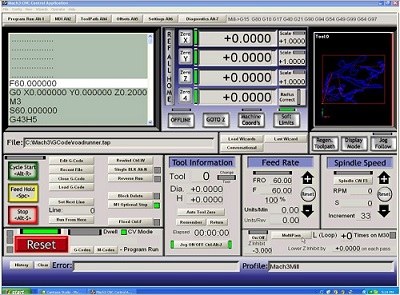
ทำไมผมแนะนำ GRBL สำหรับเครื่องแรก
- ราคา — บอร์ด Arduino Uno + CNC Shield ราคาหลักร้อย ถูกกว่า Mach3 (ต้องซื้อไลเซนส์ + คอมพิวเตอร์) หลายเท่า
- ชุมชนใหญ่ — เจอปัญหาอะไรค้นหาง่าย มีคนแก้ไว้แล้วเกือบทุกเคส
- เพียงพอสำหรับ 3 แกน — งานไม้/ป้าย/เฟอร์นิเจอร์ 99% ใช้ 3 แกน
- อัปเกรดได้ — ถ้าอยากได้ 4-5 แกน หรือ ATC ค่อยเปลี่ยนไป LinuxCNC/Mach3 ทีหลัง โครงเครื่องเดิมใช้ได้
⚠️ ข้อจำกัด GRBL ที่ควรรู้: รับได้ 3 แกน (4 ถ้าใช้เป็นแกน A แบบ slave), ไม่มี ATC ในตัว, จำกัดความถี่ step ที่ 30 kHz — และ error code ที่เจอบ่อย ผมเขียนแยกไว้แล้วในบทความ GRBL Error List ครบ 38 รหัส
10. มอเตอร์ — เลือกขนาดให้พอ แต่ไม่เกิน
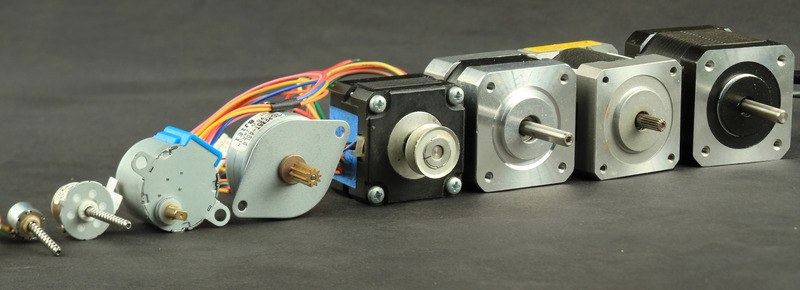
ขนาดมอเตอร์ที่นิยม: NEMA17 (เล็ก เครื่องขนาดเล็ก) · NEMA23 (กลาง-ใหญ่ เครื่องส่วนใหญ่) · NEMA34 (เครื่องใหญ่)
⚠️ กับดัก: มอเตอร์ใหญ่ไม่ใช่ดีกว่าเสมอ — มอเตอร์ใหญ่มี inertia สูง ทำให้เร่ง-ชะลอช้า และต้องใช้ไดรเวอร์ + power supply ใหญ่ขึ้น ถ้าเครื่องเบา การใช้ NEMA34 จะทำให้เครื่องสั่นมากกว่าเดิม
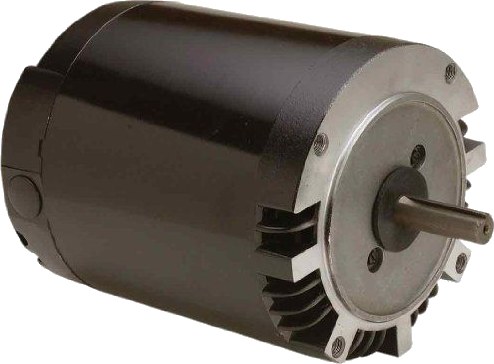
สปินเดิล/มอเตอร์กัดงาน แยกจากมอเตอร์ขับแกน — มีทั้งแบบ DC (เล็ก เงียบ) และเราเตอร์งานไม้ (แรง แต่เสียงดัง)
การคำนวณขนาดมอเตอร์
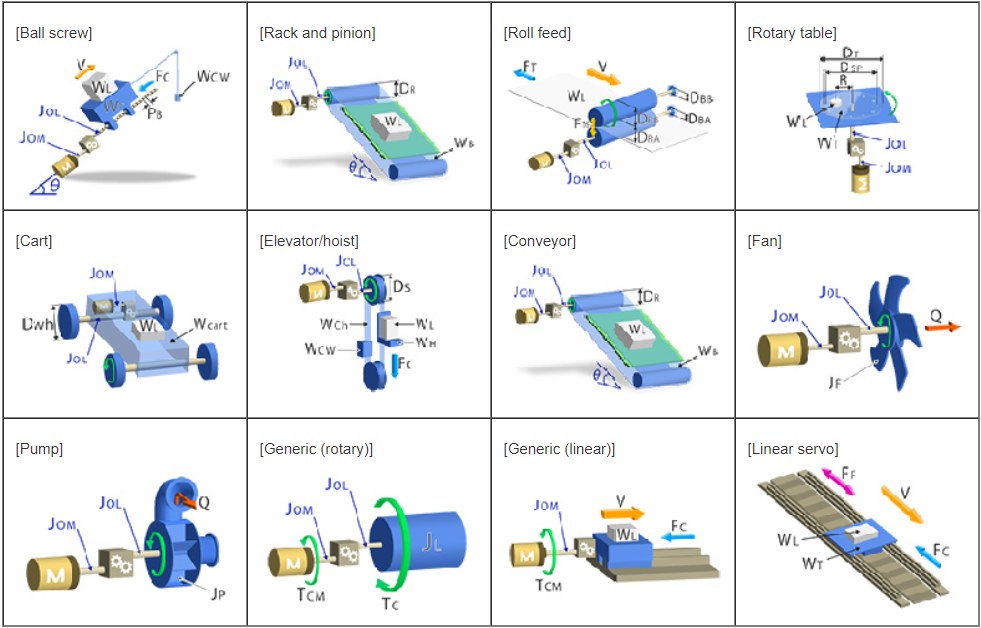
การเลือกมอเตอร์ไม่ใช่แค่ "ดูว้าวัตต์" แต่ต้องคำนวณจาก โหลดที่ต้องขับ: น้ำหนักที่เคลื่อนที่, แรงเสียดทาน, ความเร่งที่ต้องการ, และระบบส่งกำลังที่ใช้
เครื่องมือที่ผมใช้และแนะนำ (ฟรี):
- Oriental Motor Sizing Tool — orientalmotor.com/motor-sizing เลือกชนิดกลไก (ball screw, rack, belt, conveyor ฯลฯ) แล้วกรอกค่า ได้ผลลัพธ์เลย
- Automate.org — how-to-size-a-motor อธิบายหลักการคำนวณ
- RealPars — motor-size มีวิดีโออธิบายเข้าใจง่าย
11. อุปสรรคที่มือใหม่เจอทุกคน
| ปัญหา | สาเหตุจริง | วิธีรับมือ |
|---|---|---|
| ข้อมูลในเน็ตขัดกันเอง ตอบกันไปมาตามบอร์ด | คนตอบไม่มีประสบการณ์จริง หรือเครื่องเขาไม่เหมือนเครื่องคุณ | ยึดหลักวิชาการ + งบประมาณเป็นตัวกรอง อย่าเชื่อคำตอบเดียวโดยไม่มีเหตุผลรองรับ |
| ได้แบบสวย ๆ มาจากเน็ต แต่สร้างแล้วใช้ไม่ได้ | แบบนั้นอาจออกแบบผิดหลักการ ไม่ว่าใครจะวาดสวยแค่ไหน | เรียนรู้ว่าทำไมมันถึงออกแบบแบบนั้น ไม่ใช่แค่ลอกแบบ |
| ถูกบอกให้ "ทำแบบนั้น แบบนี้" แต่ไม่มีคำอธิบาย | ไม่มีใครอธิบายว่าเครื่องกำลังทำอะไรจริง ๆ | ถามว่า "ทำไม" ทุกครั้ง ถ้าไม่มีคำตอบที่อธิบายได้ด้วยฟิสิกส์ ให้ข้าม |
| ซื้อของไปครึ่งทางแล้วพบว่าไม่พอดี | ออกแบบไม่ครบก่อนซื้อ | เขียนแบบให้เสร็จก่อน แล้วทำ BOM (รายการของ) ครบทุกชิ้น |
| สร้างเสร็จแล้วกัดเบี้ยว | โครงไม่ฉาก / รางบิด / steps/mm ผิด | วัดทแยงมุมก่อนขันแน่น, ปาดหน้าแท่น (surfacing), ปรับ steps/mm ด้วยการวัดจริง |
สรุปลำดับงาน — ทำตามนี้ทีละขั้น
- ตอบ 6 คำถาม (โครงสร้าง / พื้นที่กัด / ขนาดเครื่อง / ความแม่นยำ / วัสดุ+เครื่องมือ / งบ) ให้ครบก่อน
- เรียนรู้ CAD + CAM + Controller ให้ใช้ได้ก่อนสร้างเครื่อง — ไม่งั้นสร้างเสร็จก็กัดงานไม่ได้
- เลือกโครงสร้าง Moving Table (เล็ก แม่นยำ) หรือ Moving Gantry (ใหญ่ ยืดหยุ่น)
- ออกแบบเฟรม ให้แกน Y ติดพื้นที่สุด และรองรับให้เต็มเท่าที่ทำได้
- เลือกระบบ Linear Motion + คำนวณโหลดด้วย safety factor ≥ 3.0
- เลือกระบบส่งกำลัง ตามความยาวแกน (สกรู < 1.2 ม. / rack > 1.5 ม.)
- เลือกมอเตอร์ + ไดรเวอร์ + คอนโทรลเลอร์ ให้เข้าคู่กัน (DIY เครื่องแรก → GRBL)
- ทำ BOM ให้ครบ แล้วค่อยสั่งของ — อย่าสั่งทีละชิ้นแบบเดา
- ประกอบ + ปาดหน้าแท่น + ปรับ steps/mm + ทดสอบกัดงานง่าย ๆ ก่อน
? คำแนะนำสุดท้าย: ถ้ายังไม่แน่ใจ ให้เริ่มจากเครื่องเล็กที่สร้างเสร็จไว แล้วใช้เครื่องนั้นสร้างเครื่องที่ใหญ่ขึ้น — วิธีนี้เป็นวิธีที่คนสร้างเครื่องสำเร็จส่วนใหญ่ใช้ และปลอดภัยกับงบประมาณที่สุด
ถ้าอยากได้คำปรึกษาเฉพาะงานของคุณ — ส่งขนาดงาน วัสดุ และงบประมาณมาคุยกันได้ครับ เราสอนสร้าง CNC Router และทำให้ดูมาแล้วหลายรุ่น
ช่องทางการติดต่อ PanmaneeCNC
- LINE ID: panmaneecnc
- โทรศัพท์: 086-3762072
- อีเมล:
This email address is being protected from spambots. You need JavaScript enabled to view it. - Facebook: PanmaneeCNC
- YouTube: @PanmaneeCNC