
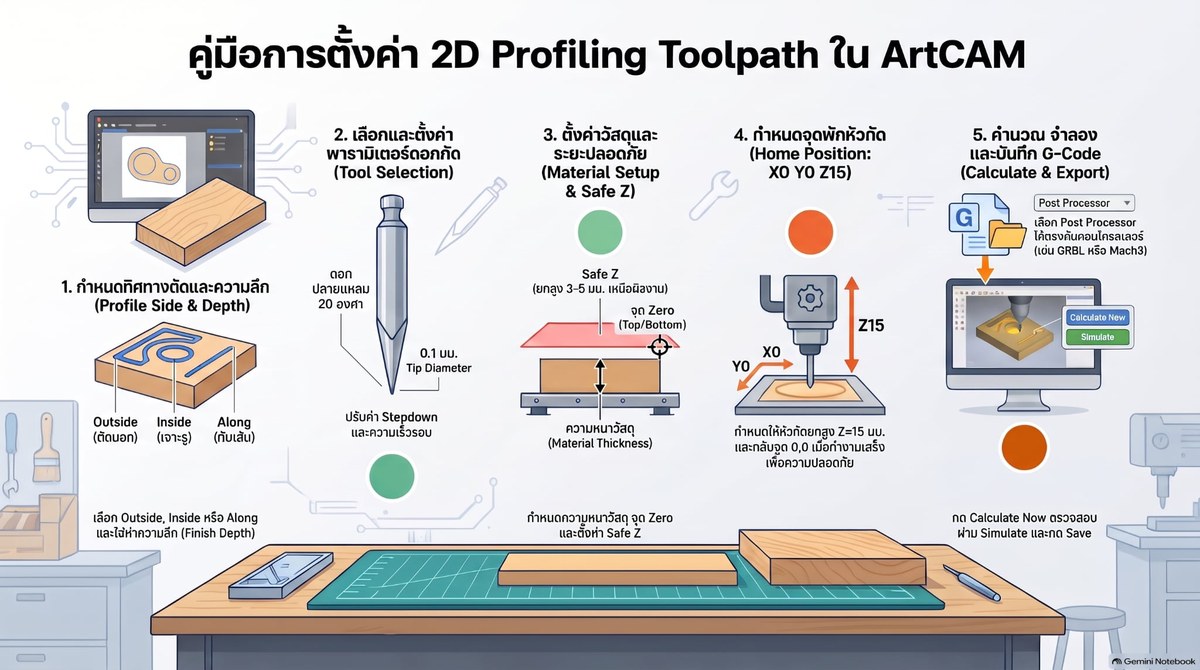
ทำไมลูกค้าถามเรื่องนี้บ่อยที่สุด
สองคำถามที่ทีม PanmaneeCNC ได้รับซ้ำมากที่สุดจากลูกค้าที่เริ่มใช้ ArtCAM คือ “จะเลือกดอกกัดตัวไหน” และ “ทำไมกัดเสร็จแล้วดอกไม่ยอมกลับจุดพัก” ทั้งสองเรื่องไม่ใช่บั๊กของโปรแกรม แต่เป็นเรื่องของการตั้งค่า 2 ค่าและความเข้าใจเรื่องลำดับคำสั่งใน G-code
บทความนี้ตอบสองคำถามนั้นแบบลงลึก พร้อมปิดท้ายด้วย เช็กลิสต์ 7 ข้อที่ใช้ตรวจก่อนกด Send ทุกครั้ง ถ้าทำครบตามนี้ งานตัดชิ้นงานแบบ 2D Profiling จะจบในรอบเดียวและกัดชิ้นถัดไปได้ทันทีโดยไม่ต้องตั้งค่าเครื่องใหม่
สรุปคำตอบสั้น (อ่าน 30 วินาที)
| คำถาม | คำตอบ | ค่าที่ตั้ง |
|---|---|---|
| ใช้ดอกกัดอะไรกับงาน Profile และงานจารึกทั่วไป | ดอกใบแหลม (V-Bit) | องศา 20°, ปลายแหลม 0.1 มม. |
| ความเร็วรอบหัวกัดเริ่มที่เท่าไร | 200 จากสเกล 0–1000 | Spindle Speed 200 |
| ทิศทางการกัดที่แนะนำ | กัดตามเข็ม (Climb Milling) | ได้ผิวเรียบกว่า |
| จุดอ้างอิง Z=0 ควรอยู่ที่ไหน | ผิวบนชิ้นงาน (Top Block) | Material Z Zero = Top |
| ระยะยกดอกพ้นงานระหว่างเคลื่อนที่ | 3 มม. เหนือผิวงาน | Safe Z = 3 |
| กัดเสร็จแล้วดอกควรไปพักที่ไหน | มุมบนซ้าย ยกขึ้น 15 มม. | Home X: 0, Y: 0, Z: 15 |
| ต้องเลือก post processor อะไร | GRBL Controller (.nc) | ให้ตรงกับคอนโทรลเลอร์ |
ค่าชุดนี้คือ “สูตรมาตรฐาน” ของ PanmaneeCNC สำหรับงาน 2D ทั่วไป — ถ้าวัสดุหรือดอกเปลี่ยน ค่อยปรับเฉพาะข้อที่เกี่ยวข้อง ไม่ต้องรื้อทั้งหมด
ภาพรวม 7 ขั้นตอนสู่การตัดชิ้นงานที่สมบูรณ์
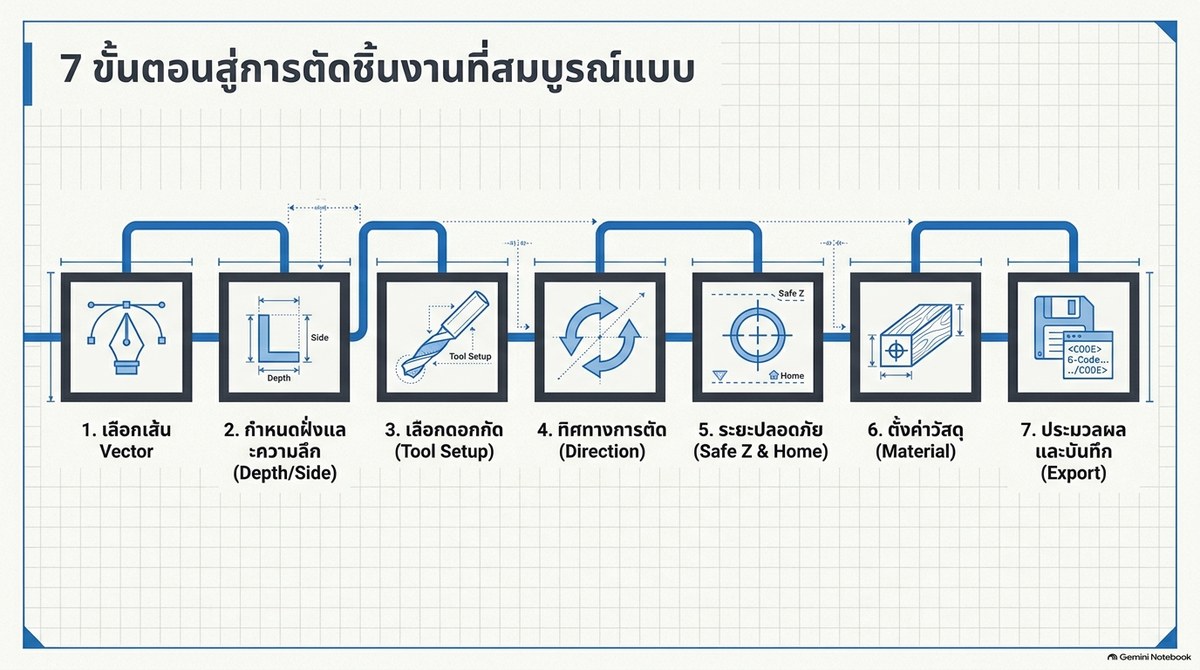
- เลือกเส้น Vector — คลิกเลือกเส้นที่จะกัดให้ครบก่อน (เส้นที่ไม่ได้เลือกจะไม่ถูกกัด)
- กำหนดฝั่งและความลึก — Profile Side (Outside / Inside / Along) + Finish Depth
- เลือกดอกกัด (Tool Setup) — ชนิด องศา และขนาดปลายดอก
- กำหนดทิศทางการกัด (Direction) — Climb หรือ Conventional
- ระยะปลอดภัยและ Home (Safe Z & Home) — ดอกยกพ้นงานระหว่างเคลื่อนที่ และจุดที่กลับไปพักหลังงานเสร็จ
- ตั้งค่าวัสดุ (Material) — ความหนา และจุดอ้างอิง Z=0
- ประมวลผลและบันทึก (Export) — Calculate Now > Simulate > Save Toolpath เป็น GRBL
ลำดับนี้สำคัญ: ถ้าตั้งความลึกหรือความหนาวัสดุก่อนจะเลือกดอก ผลลัพธ์จะผิด เพราะค่า Stepdown และ Stepover มาจากค่าของดอกที่เลือก
ศัพท์ที่ต้องเข้าใจก่อนตั้งค่า: แกน X, Y, Z
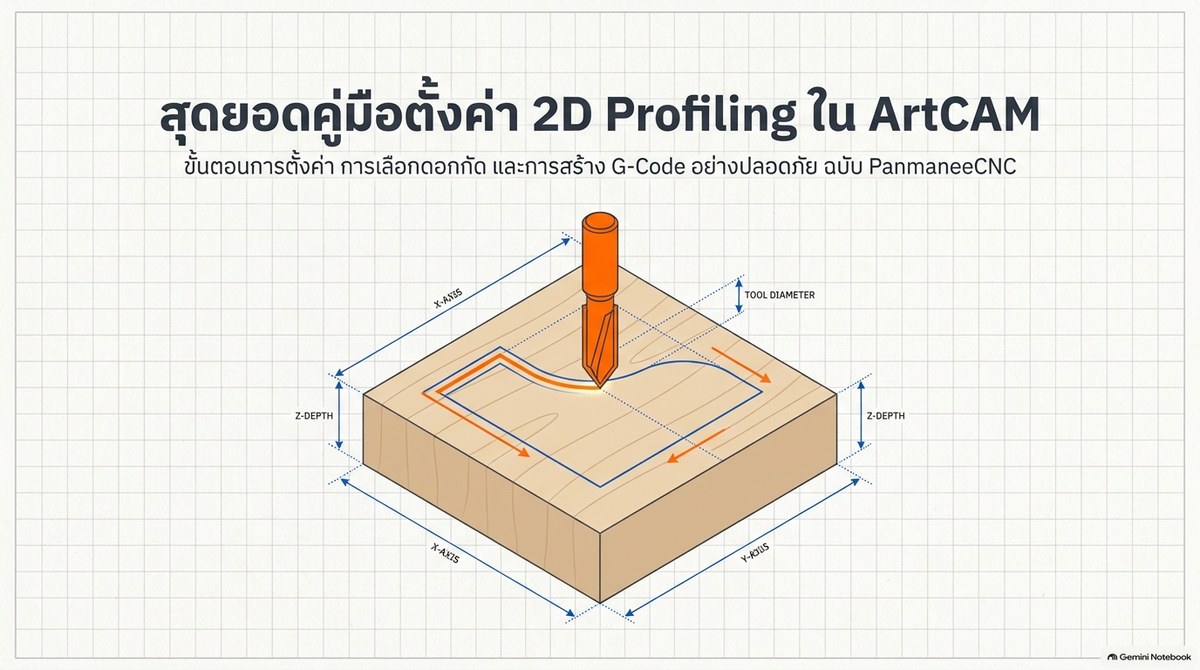
| แกน | ความหมาย | ค่าใน ArtCAM |
|---|---|---|
| X | แนวนอน (ซ้าย–ขวา) บนโต๊ะเครื่อง | Start X / Home X / Feed Rate แกน X |
| Y | แนวนอน (หน้า–หลัง) บนโต๊ะเครื่อง | Start Y / Home Y / Feed Rate แกน Y |
| Z | แนวตั้ง = ความลึกในการกัด | Finish Depth / Stepdown / Plunge Rate / Safe Z / Home Z |
| Tool Diameter | ความกว้างของดอกกัด | ใช้คำนวณระยะชดเชยมุม (ชิ้นงาน Outside จะโตเท่าตัวดอก) |
ค่า Z เป็นค่าที่คนพลาดมากที่สุด เพราะ “ลึก” ในโปรแกรมคือค่า Z ที่เป็นลบ (–) แต่ค่า Home Z และ Safe Z เป็นค่าบวก (+) เพราะเป็นการยกดอกขึ้นเหนือชิ้นงาน
1) กำหนดฝั่งตัด (Profile Side) — เลือกผิด ชิ้นงานผิดขนาดทันที
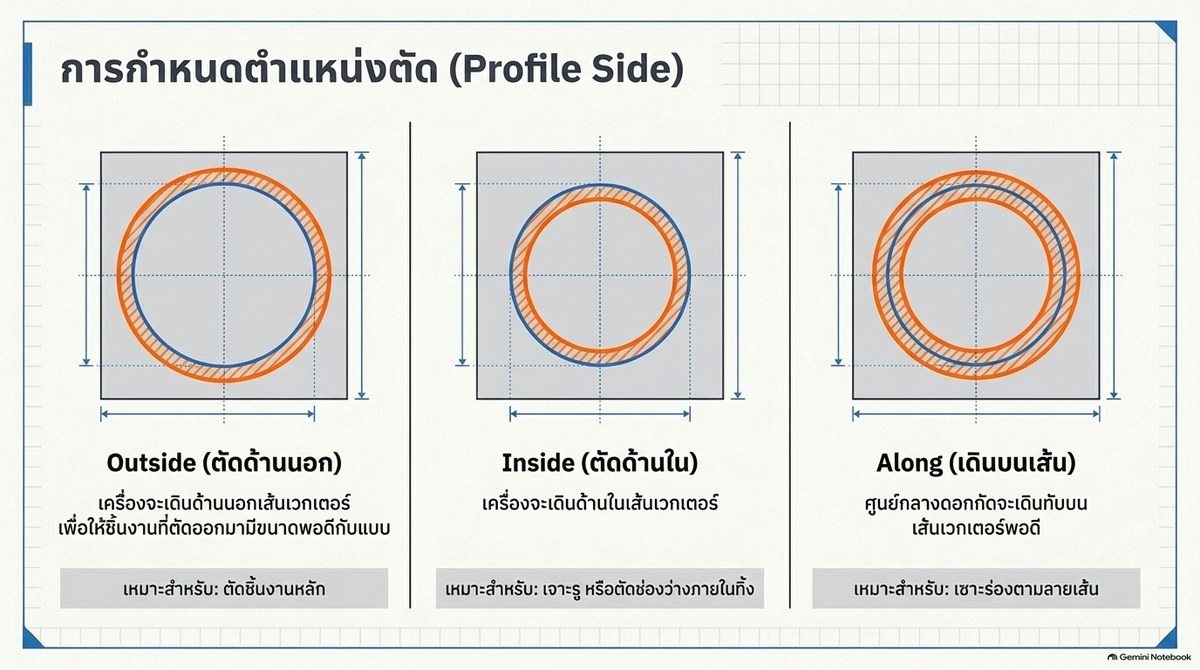
| แบบ | ดอกกัดเดินตรงไหน | ผลที่ได้ | ใช้เมื่อ |
|---|---|---|---|
| Outside (ตัดด้านนอก) | ด้านนอกเส้นเวกเตอร์ | ชิ้นงานได้ขนาดพอดีตามเส้นที่วาด | ตัดชิ้นงานหลัก — กรณีที่ต้องการให้ชิ้นงานขนาดตรงแบบ |
| Inside (ตัดด้านใน) | ด้านในเส้นเวกเตอร์ | ช่องที่ถูกตัดจะได้ขนาดพอดี | เจาะรู หรือตัดช่องว่างภายในชิ้นงาน |
| Along (เดินบนเส้น) | ศูนย์กลางดอกกัดเดินทับบนเส้น | ได้ร่อง/รอยเซาะตามเส้นลาย | เซาะร่องตามลายเส้น — งานจารึก งานลาย |
⚠️ กับดักที่พบบ่อย: เลือก Outside แล้วชิ้นงานออกมา “โตกว่าที่วาด” ประมาณ 1 เท่าของเส้นผ่านศูนย์กลางดอก เพราะ Outside คือการชดเชยให้ดอกวิ่งเลยเส้นออกไปครึ่งดอกทั้งสองข้าง ถ้าต้องการขนาดตามเส้นเป๊ะ ๆ ให้เลือก Along หรือชดเชยขนาดในแบบก่อน
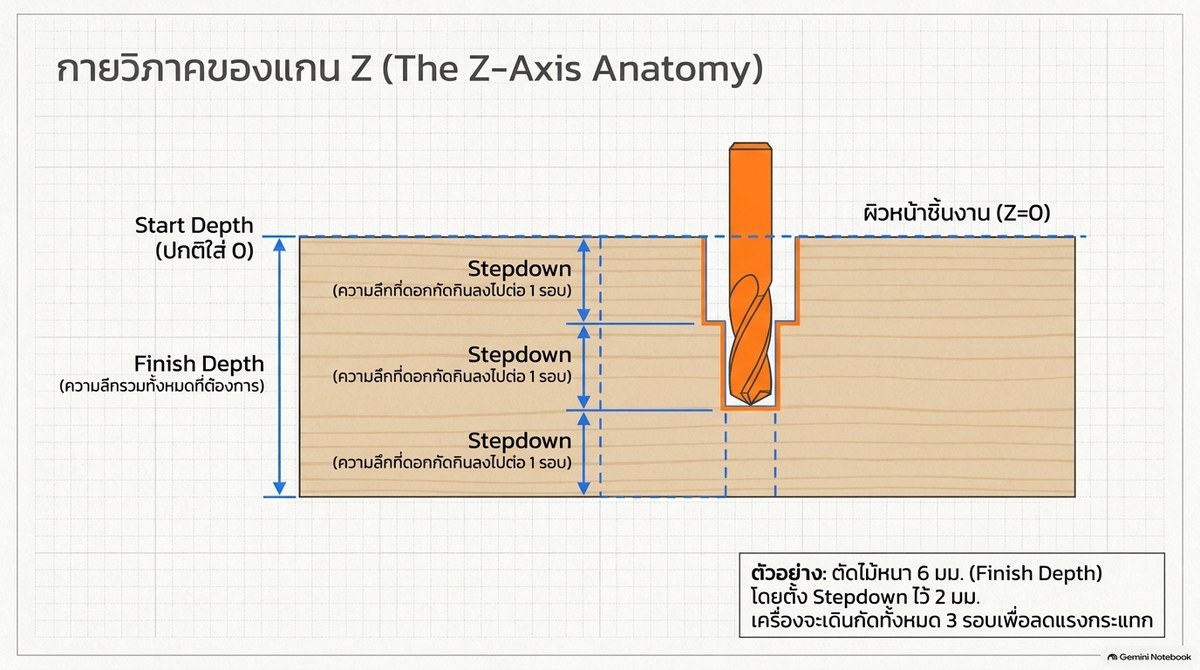
2) แกะกายวิภาคของแกน Z: Start Depth, Stepdown, Finish Depth
| ค่า | ความหมาย | ค่าที่ใช้บ่อย |
|---|---|---|
| Start Depth | จุดเริ่มกัดในแนว Z (ปกติ 0 = เริ่มที่ผิวบน) | 0 |
| Finish Depth | ความลึกทั้งหมดที่ต้องการในงานนี้ | เซาะร่อง 0.1–0.4 / ตัดชิ้น = ความหนา + 0.2 |
| Stepdown (Pass Depth) | ความลึกที่ดอกกัดกินลงในแต่ละรอบ | 1–2 มม. ตามวัสดุและดอก |
| จำนวนรอบกัด | Finish Depth ÷ Stepdown (ปัดขึ้น) | 6 ÷ 2 = 3 รอบ |
ตัวอย่างในภาพ: ตัดไม้หนา 6 มม. (Finish Depth) โดยตั้ง Stepdown ไว้ 2 มม. → เครื่องจะเดินกัดทั้งหมด 3 รอบ เพื่อลดแรงกระแทกและถนอมดอก
⚠️ อย่าตั้ง Stepdown เท่า Finish Depth ในครั้งเดียว ถ้าตัดวัสดุหนา 6 มม. ด้วยดอกเล็กในรอบเดียว ดอกจะร้อน จม และหักได้ — ให้แบ่งเป็นหลายรอบเสมอ
3) เลือกดอกกัด (Tool Selection) — คำถามที่ลูกค้าถามมากที่สุด
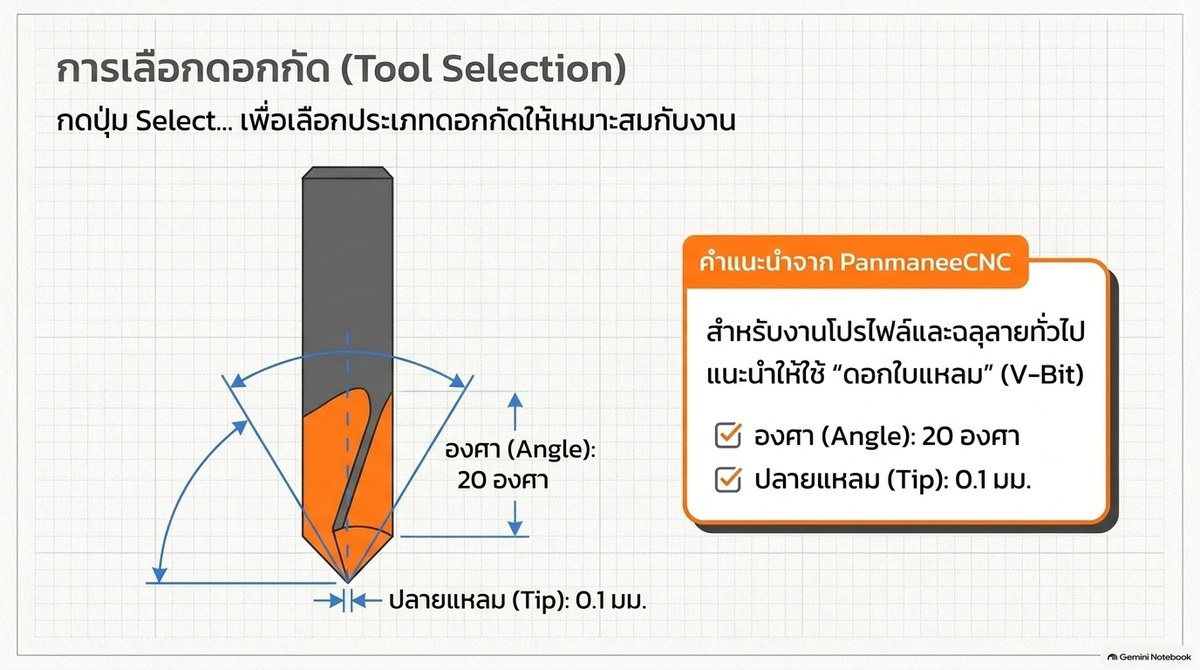
กดปุ่ม Select… ที่ช่อง Tool เพื่อเปิดรายการดอกกัด แล้วเลือกให้ตรงกับงาน — ตัวเลขที่ต้องดูมีสองตัวเท่านั้น คือ องศา (Angle) และ ขนาดปลายแหลม (Tip)
| งาน | ดอกที่แนะนำ | เหตุผล |
|---|---|---|
| งาน Profile และงานจารึกทั่วไป | ดอกใบแหลม (V-Bit) 20°, ปลาย 0.1 มม. | ปลายเล็กทำให้ร่องละเอียด มุม 20° ไต่ระดับได้สวย |
| จารึกอักษรไทยที่มีสระ–วรรณยุกต์ | V-Bit 15° หรือ 20° | เส้นแคบ เข้าไปในช่องแคบของตัวอักษรได้ |
| จารึกอักษรอังกฤษ | V-Bit 60° | ตัวอักษรเส้นกว้างกว่า ใช้มุมกว้างได้ |
| ปาดผิว / ตัดหยาบ | ดอกปลายตรง (Flat) เช่น 6 มม. | กว้าง เร็ว แต่ไม่เก็บรายละเอียด |
อ่านสเปกดอกให้ถูก: “ปลายแหลม (Tip) 0.1 มม.” คือความกว้างปลายดอกที่แตะผิวงาน ไม่ใช่องศา — ดอก 20° ปลาย 0.1 มม. กับ 20° ปลาย 0.3 มม. ให้ร่องกว้างต่างกันชัดเจนที่ความลึกเท่ากัน
⚠️ องศายิ่งเล็ก (15°) ปลายยิ่งบอบบางและหักง่าย — ถ้าวัสดุแข็งหรือกัดลึก ให้เลือกมุมกว้างขึ้นหรือลด Stepdown
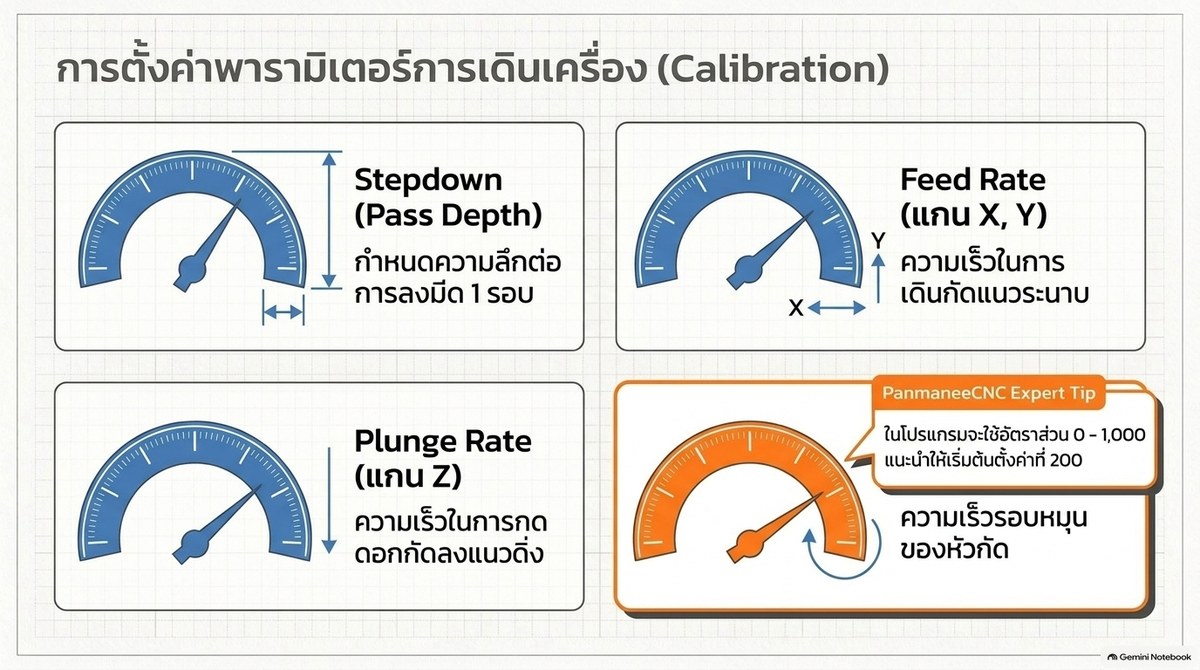
4) ตั้งค่าพารามิเตอร์การเดินเครื่อง (Calibration)
| พารามิเตอร์ | คืออะไร | ผลถ้าตั้งมากเกิน |
|---|---|---|
| Stepdown (Pass Depth) | ความลึกต่อการลงมีด 1 รอบ | ดอกจม ดอกหัก ผิวไหม้ |
| Feed Rate (แกน X, Y) | ความเร็วเดินกัดแนวระนาบ | ดอกหักตอนเข้าโค้ง ชิ้นงานกระเทือน |
| Plunge Rate (แกน Z) | ความเร็วในการกดดอกลงแนวตั้ง | ดอกกระแทกผิว ปลายดอกทู่/หัก |
| Spindle Speed | ความเร็วรอบหมุนของหัวกัด | ความร้อนสูง ผิวไหม้ (โดยเฉพาะไม้และอะคริลิก) |
สเกล Spindle Speed ในโปรแกรมใช้ช่วง 0 – 1000 — PanmaneeCNC แนะนำให้เริ่มต้นที่ 200 แล้วค่อยเพิ่มเมื่อเห็นว่าผิวงานยังหยาบและดอกยังไม่ร้อน
⚠️ Feed Rate กับ Plunge Rate คนละตัว — Plunge Rate ควรต่ำกว่า Feed Rate เสมอ เพราะการกดลงแนวตั้งใช้แรงมากกว่าการเดินราบ
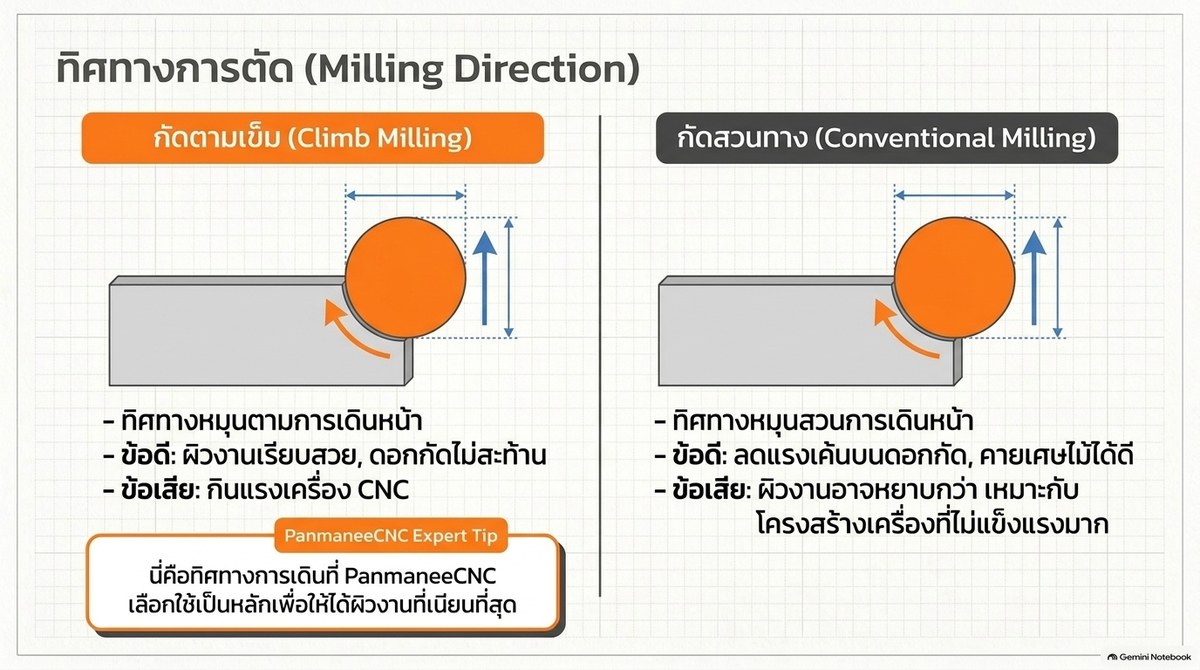
5) ทิศทางการกัด (Milling Direction) — Climb กับ Conventional
| กัดตามเข็ม (Climb Milling) | กัดสวนทาง (Conventional Milling) | |
|---|---|---|
| ทิศการหมุนดอก | หมุนตามการเดินหน้า | หมุนสวนการเดินหน้า |
| ผิวงาน | เรียบสวย ดอกกัดไม่สะท้าน | ผิวอาจหยาบกว่า |
| แรงที่ดอกรับ | กินแรงเครื่อง CNC มาก | ลดแรงเค้นบนดอกกัด |
| คุณภาพขอบ | ดี ลายเฉือนชัด | ลายเฉือนไม่ได้ดีเท่า |
| เหมาะกับ | เครื่องที่โครงสร้างแข็งแรง | โครงสร้างเครื่องที่ไม่แข็งแรงมาก |
PanmaneeCNC เลือก Climb Milling เป็นหลัก เพราะให้ผิวงานที่เนียนที่สุด — แต่ถ้าใช้เครื่องโครงเบาและสั่น ให้ลองสลับเป็น Conventional แล้วเทียบผิวงานก่อนตัดสินใจ
6) ระยะปลอดภัยและจุดกลับบ้าน (Safe Z & Home) — คำถามที่สอง
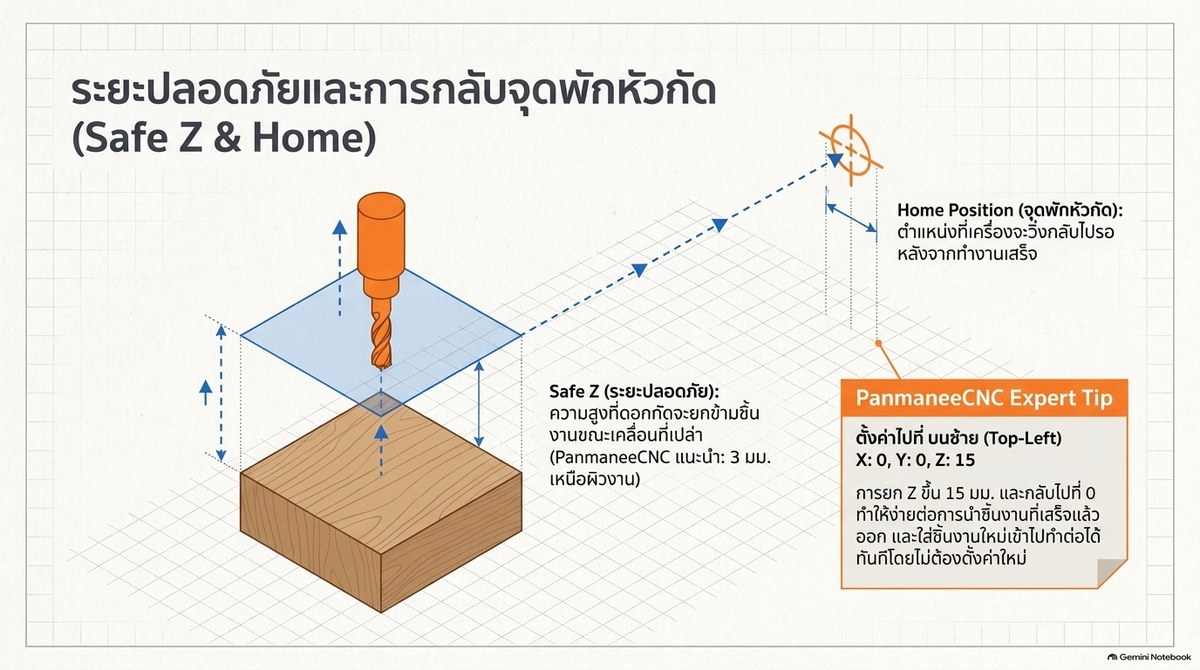
นี่คือส่วนที่ตอบคำถาม “กัดเสร็จแล้วทำไมดอกไม่กลับจุดพัก” ให้ตรงประเด็น — ค่า 2 ตัวนี้ทำงานคนละจังหวะ
| ค่า | ทำงานเมื่อไหร่ | ถ้าตั้งผิดจะเกิดอะไร |
|---|---|---|
| Safe Z | ทุกครั้งที่ดอกเคลื่อนที่ไปยังจุดเริ่มตัดถัดไป (ระหว่างงาน) | ตั้งต่ำเกิน → ดอกครูดผิวงาน/ชนอุปกรณ์จับยึด ระหว่างเดิน; สูงเกิน → เสียเวลาเปล่า |
| Home Position | จบงาน (บรรทัดสุดท้ายของ G-code) | ไม่ตั้ง → ดอกค้างจมอยู่บนชิ้นงาน ดึงชิ้นงานออกยากและเสี่ยงหักดอก |
ค่าที่ PanmaneeCNC แนะนำ
- Safe Z = 3 มม. เหนือผิวงาน — พอสำหรับวัสดุเรียบทั่วไป และไม่ทำให้เสียเวลามาก
- Home Position = มุมบนซ้าย X: 0, Y: 0, Z: 15
ทำไมต้อง Z 15 ที่ Home: การยก Z ขึ้น 15 มม. แล้วกลับไปที่ 0 ทำให้ง่ายต่อการนำชิ้นงานที่เสร็จออก และใส่ชิ้นงานใหม่เข้าไปทำต่อได้ทันทีโดยไม่ต้องตั้งค่าใหม่ — เพราะดอกอยู่สูงกว่าวัสดุและอยู่ที่จุดอ้างอิงเดิมเสมอ
ใน G-code ที่ได้จะเห็นบรรทัดสุดท้ายเป็นคำสั่งยกลง 15 มม. และกลับไปจุด Home อัตโนมัติ:
G1 X50 Y50 Z-5
…
G0 X0 Y0 Z15
ถ้าบรรทัดสุดท้ายของไฟล์ .nc ของท่านไม่มี G0 X0 Y0 Z15 หรือมีแต่ M30 เฉย ๆ แปลว่ายังไม่ได้ตั้ง Home Position ใน toolpath — กลับไปตั้งที่หน้าต่าง Profiling แล้ว Calculate + Save ใหม่
7) จุดอ้างอิง Z=0 (Material Setup)
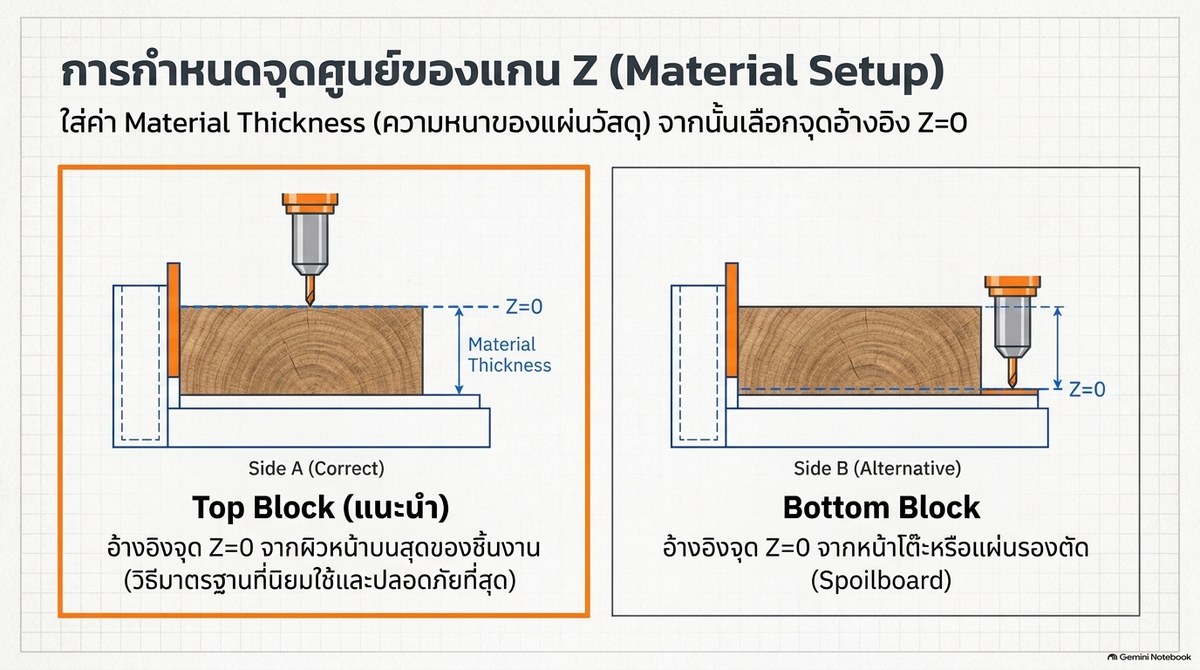
| แบบ | อ้างอิง Z=0 จาก | ข้อดี / ข้อควรระวัง |
|---|---|---|
| Top Block (แนะนำ) | ผิวบนสุดของชิ้นงาน | วิธีมาตรฐาน ปลอดภัยที่สุด — ความลึกกัดตรงตามที่ออกแบบไว้ ไม่ขึ้นกับความหนาวัสดุที่อาจไม่เท่ากัน |
| Bottom Block | หน้าโต๊ะ หรือแผ่นรองตัด (Spoilboard) | ใช้เมื่อต้องการให้ความลึกอ้างจากโต๊ะ — เสี่ยงถ้าความหนาวัสดุไม่ตรงกับที่ใส่ไว้ |
ใส่ Material Thickness = ความหนาจริงของแผ่นวัสดุ (วัดด้วยเวอร์เนียร์) แล้วเลือกจุดอ้างอิง Z=0 — ถ้าเลือก Top Block ค่า Top Offset = 0 และ Bottom Offset = ความหนาวัสดุ
⚠️ Material Thickness ต้องตรงของจริงเสมอ ถ้าใส่ 6 มม. แต่วัสดุหนา 5.6 มม. งานที่ตัดจะไม่ได้ขาดทะลุ หรือในทางกลับกันดอกจะจมลงไปกินโต๊ะ
8) ประมวลผลและส่งออก G-code
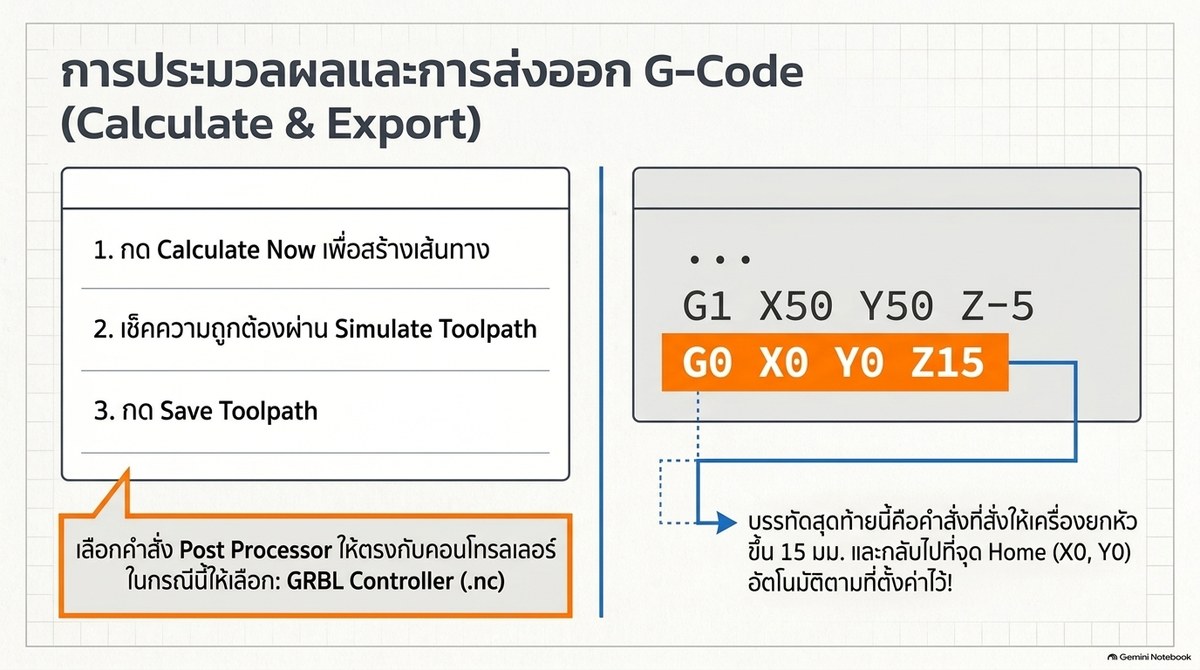
- กด Calculate Now เพื่อสร้างเส้นทางกัด — ตรวจว่าเส้นสีน้ำเงินขึ้นครบทุกเส้นที่เลือก
- ตรวจความถูกต้องผ่าน Simulate Toolpath (ดูจำลอง 3 มิติ) ก่อนบันทึก
- กด Save Toolpath
- เลือก Post Processor ให้ตรงกับคอนโทรลเลอร์ — เครื่องที่ใช้ GRBL ให้เลือก GRBL Controller (.nc)
การเลือก post processor ผิดทำให้ไฟล์ G-code มีคำสั่งที่คอนโทรลเลอร์ไม่รู้จัก — อาการที่เจอคือเปิดไฟล์ได้แต่เครื่องไม่วิ่ง หรือวิ่งแล้วหยุดกลางทาง
เช็กลิสต์ 7 ข้อ ก่อนสั่งรันเครื่อง
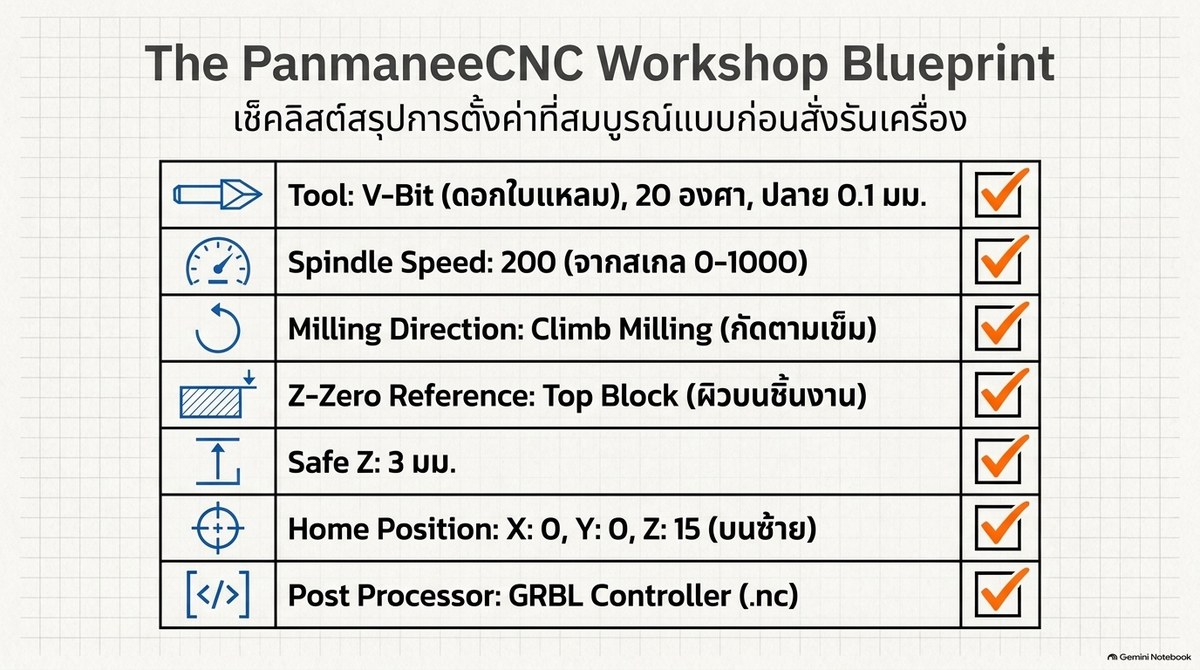
| # | รายการ | ค่าที่ต้องเห็น |
|---|---|---|
| 1 | Tool | V-Bit (ดอกใบแหลม) 20°, ปลาย 0.1 มม. |
| 2 | Spindle Speed | 200 (จากสเกล 0–1000) |
| 3 | Milling Direction | Climb Milling (กัดตามเข็ม) |
| 4 | Z-Zero Reference | Top Block (ผิวบนชิ้นงาน) |
| 5 | Safe Z | 3 มม. |
| 6 | Home Position | X: 0, Y: 0, Z: 15 (มุมบนซ้าย) |
| 7 | Post Processor | GRBL Controller (.nc) |
ถ้าครบ 7 ข้อนี้ เครื่องจะกัดงานได้ตามที่จำลอง และจบงานด้วยการยกดอกขึ้น 15 มม. กลับไปจุดพักที่มุมบนซ้ายเสมอ
กับดักที่เจอบ่อย และวิธีแก้
| อาการที่เจอ | สาเหตุจริง | วิธีแก้ |
|---|---|---|
| กัดเสร็จแล้วดอกค้างจมบนชิ้นงาน ไม่กลับจุดพัก | ไม่ได้ตั้ง Home Position ใน toolpath (ไฟล์จบด้วย M30 เฉย ๆ) | ตั้ง Home X0 Y0 Z15 → Calculate Now → Save Toolpath ใหม่ แล้วตรวจบรรทัดสุดท้ายของไฟล์ .nc |
| ดอกครูดผิวงานระหว่างเคลื่อนที่ไปจุดถัดไป | Safe Z ต่ำเกิน หรือตั้งเป็น 0 | ตั้ง Safe Z = 3 มม. เหนือผิวงาน |
| ชิ้นงานที่ตัดออกมาโตกว่าที่วาด | เลือก Profile Side = Outside (ดอกวิ่งเลยเส้นออกไปครึ่งดอก) | เลือก Along ถ้าต้องการขนาดตามเส้น หรือลดขนาดเส้นในแบบลงครึ่งเส้นผ่านศูนย์กลางดอก |
| กัดไม่ทะลุทั้งที่ตั้ง Finish Depth ตามความหนาแล้ว | Material Thickness ไม่ตรงของจริง หรือ Z=0 อ้างจากโต๊ะ | วัดความหนาจริงใหม่ และใช้ Z=0 แบบ Top Block |
| ดอกหักตอนลงมีด | Stepdown หรือ Plunge Rate สูงเกิน | ลด Stepdown ลง (เช่น 1 มม.) และลด Plunge Rate ให้ต่ำกว่า Feed Rate |
| ผิวงานไหม้/เหลือง (ไม้หรืออะคริลิก) | Spindle Speed สูงเกินไป ดอกเสียดสี | เริ่มที่ 200 แล้วปรับลง หรือเพิ่ม Feed Rate ให้ดอกเคลื่อนเร็วกว่าเดิม |
| ขอบงานเป็นรอยหยัก สั่น | ใช้ Climb Milling กับเครื่องโครงเบา | สลับเป็น Conventional Milling หรือลด Feed Rate |
| ขอบงานไม่คม มีเสี้ยน | องศาดอกกว้างเกินสำหรับงานจารึก หรือปลายดอกใหญ่ | เปลี่ยนเป็น V-Bit องศาเล็ก (15°–20°) ปลาย 0.1 มม. |
| เปิดไฟล์แล้วเครื่องไม่วิ่ง | Post processor ไม่ตรงกับคอนโทรลเลอร์ | Save ใหม่ด้วย GRBL Controller (.nc) |
สรุป
สองคำถามที่ลูกค้าถามบ่อยที่สุดมีคำตอบสั้น ๆ ว่า: เลือกดอกใบแหลม (V-Bit) 20° ปลาย 0.1 มม. สำหรับงาน Profile/จารึกทั่วไป และ ตั้ง Home Position ที่ X 0, Y 0, Z 15 เพื่อให้ดอกกลับไปพักมุมบนซ้ายหลังจบงาน
ลำดับงานที่ถูกต้องคือ: เลือกเส้น → กำหนด Profile Side + Finish Depth → เลือกดอก → ทิศทางการกัด → Safe Z + Home → ตั้งค่าวัสดุและ Z=0 → Calculate > Simulate > Save เป็น GRBL แล้วตรวจเช็กลิสต์ 7 ข้อก่อนกด Send ทุกครั้ง
ถ้าทำตามนี้ งาน 2D Profiling จะจบในรอบเดียว และกัดชิ้นถัดไปได้ทันทีโดยไม่ต้องตั้งค่าเครื่องใหม่ — ซึ่งเป็นเหตุผลที่การตั้งค่า Home ให้ถูกต้องจึงคุ้มค่ามากกว่าที่คิด
ช่องทางการติดต่อ PanmaneeCNC
หากต้องการให้ทีมงานช่วยตรวจไฟล์ G-code ก่อนกัด แนะนำดอกกัดให้เหมาะกับวัสดุของท่าน หรือตั้งค่า ArtCAM สำหรับงานเฉพาะ ติดต่อได้ตามช่องทางด้านล่าง
- LINE ID: panmaneecnc
- โทรศัพท์: 086-3762072
- อีเมล:
This email address is being protected from spambots. You need JavaScript enabled to view it. - Facebook: fb.me/panmaneecnc
- YouTube: PanmaneeCNC
บทความนี้เรียบเรียงจากสไลด์ตอบปัญหาลูกค้าเรื่องการเลือกชนิดดอกกัดและการกลับ Home ของชิ้นงานในโปรแกรม ArtCAM ของ PanmaneeCNC ภาพประกอบทุกภาพเป็นภาพประกอบการสอนจากชุดสไลด์ต้นฉบับ